

Branchennachrichten
 Heim / Nachricht / Branchennachrichten / HDPE-Rohrverbindungstypen: Eine vollständige Anleitung zu Verbindungen, Dimensionierung und Auswahl
HDPE-Rohrverbindungstypen: Eine vollständige Anleitung zu Verbindungen, Dimensionierung und Auswahl
 2026.09.14
 Branchennachrichten
Kurze Antwort: HDPE-Rohrverbindungsstücke werden nach Verbindungsmethode und Funktion unterteilt. Die Verbindungsmethode umfasst Stumpfschweißen, Elektroschweißen, Muffenschweißen, Gewinde-, Kompressions- und Flanscharten. Die Funktionskategorie umfasst Bögen, T-Stücke, Reduzierstücke, Endkappen, Flansche und Adapter. Das Verständnis beider Dimensionen in der Fabrik ist es, was eine reibungslose Installation von einer Nacharbeit vor Ort unterscheidet.
Wenn man in einem Lager mit Paletten mit HDPE-Fittings steht, besteht die Herausforderung nicht darin, ob die Teile gut sind, sondern darin, ob das Team den richtigen Fittingtyp für das richtige Rohr, die richtige Druckklasse und die Bedingungen vor Ort ausgewählt hat. Als Hersteller, der seit 2002 HDPE-Rohrleitungskomponenten herstellt, haben wir bei Projekten auf der ganzen Welt die gleiche Verwirrung gesehen: Elektroschweißkupplungen neben Stumpfschweißreduzierstücken, Gewindeadapter gemischt mit Klemmverschraubungen und niemand weiß genau, welche davon in die Wasserleitung gehört.
In diesem Leitfaden werden die verschiedenen Arten von HDPE-Rohrverbindungsstücken aus der Sicht eines Herstellers erläutert – wofür jeder Typ tatsächlich gebaut ist, wo er am besten funktioniert, welche Toleranzen wichtig sind und wie man teure Fehlanpassungen vermeidet. Dabei handelt es sich um eine praktische Klassifizierung, nicht nur um eine Namensliste.
Was sind HDPE-Rohrverbindungsstücke und warum ist das Klassifizierungssystem wichtig?
Rohrverbindungsstücke aus hochdichtem Polyethylen (HDPE) sind spritzgegossene oder gefertigte Komponenten, die den Durchfluss in einer Polyethylenrohrleitung verbinden, abschließen, reduzieren, umleiten oder steuern. Im Gegensatz zu Metall-Fittings sind HDPE-Fittings so konzipiert, dass sie mit dem Rohr selbst verbunden werden – häufig durch Verschmelzen der beiden Oberflächen –, was bedeutet, dass das Fitting Teil einer durchgehenden, leckagefreien Rohrwand wird.
Die Klassifizierung von HDPE-Rohrverbindungsstücken ist nicht akademisch. Installateure, Einkaufsteams und Projektingenieure benötigen ein zuverlässiges mentales Modell, um drei Fragen zu beantworten:
- Wie wird das Fitting mit dem Rohr verbunden?
- Welche hydraulische bzw. gerichtete Funktion erfüllt die Armatur?
- Welche Druckstufe und Abmessungsnorm gelten für das System?
Wenn Sie die erste Frage richtig stellen, weiß das Montageteam, welche Maschine oder welches Werkzeug es mitbringen muss. Wenn Sie das Zweite richtig machen, funktioniert das Pipeline-Layout wie geplant. Wenn Sie das dritte Recht nutzen, wird das System weder an einer Schweißnaht noch an einer Schraubverbindung versagen. Der Rest dieses Leitfadens folgt dieser Logik.
Sechs Verbindungsmethoden: Die erste Dimension der HDPE-Verbindungstypen
Die wichtigste Klassifizierung von HDPE-Rohrverbindungsstücken ist die Art und Weise, wie sie mit dem Rohr verbunden werden. HDPE wird im Gegensatz zu PVC nicht mit Lösungsmitteln zementiert und verfügt normalerweise nicht über ein Gewinde für Druckleitungen (obwohl HDPE-Verbindungsstücke mit Gewinde für Niederdruck- und Übergangsanwendungen erhältlich sind). Stattdessen setzt HDPE auf sechs praktische Verbindungsfamilien.
1. Stumpfschweißbeschläge
Das Stumpfschweißen ist die am weitesten verbreitete Verbindungsmethode für HDPE-Rohre über 63 mm. Die Rohrenden und die Fittingenden werden in einer Schweißmaschine eingespannt, flachgelegt, gegen eine Heizplatte bei etwa 200–210 °C erhitzt und dann unter kontrollierter Kraft zusammengepresst. Das Ergebnis ist eine monolithische Verbindung – Fitting und Rohr werden zu einem durchgehenden Stück Polyethylen.
Unsere Stumpfschweißverbindungsserie umfasst Winkelstücke, T-Stücke, Reduzierstücke, Gleich- und Reduzierkupplungen, Endkappen und Flanschadapter in Durchmessern von DN63 bis DN1200. Sie sind die Arbeitspferde kommunaler Wasser-, Abwasser-, Gas- und Industrieleitungen.
Typische Stärken
Keine Elastomerdichtungen; chemikalienbeständige Verbindung; langfristige Zugfestigkeit; Geeignet für erdverlegte und oberirdische Rohrleitungen.
Einschränkungen
Erfordert eine Stumpfschweißmaschine und geschultes Bedienpersonal; bei sehr kleinen Durchmessern (unter DN20) nicht praktikabel; schwierig in Gräben mit engem Arbeitsraum.
2. Elektroschweißfittings
Bei Elektroschweißanschlüssen ist ein Metallwiderstandsdraht in die Muffe oder den Sattel eingebettet. Das Fitting wird am Rohrende festgeklemmt, eine spezielle Schweißbox leitet Strom durch den Draht und das Polyethylen schmilzt und verschmilzt. Elektroschweißen ist die bevorzugte Methode für Reparaturen, bei beengten Platzverhältnissen und bei Durchmessern, bei denen das Mitführen einer großen Stumpfschweißmaschine unpraktisch ist.
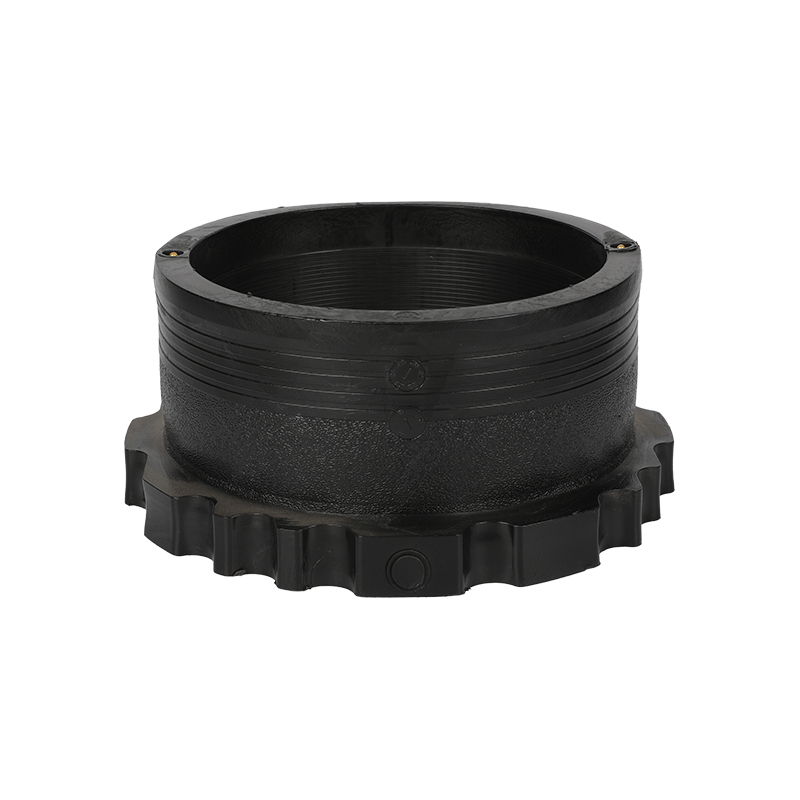
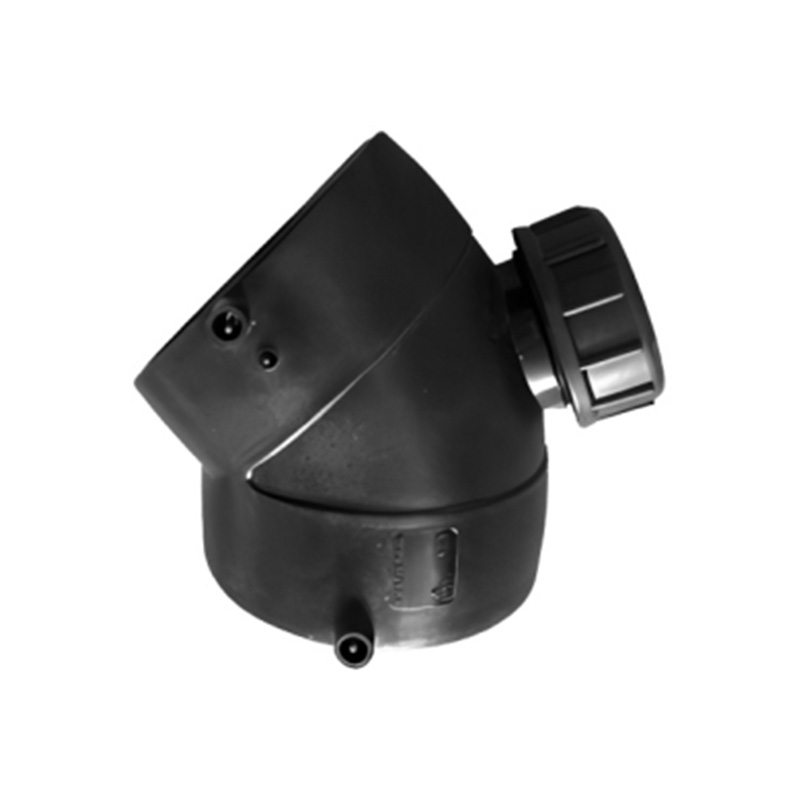
Unsere Elektroschweißserie umfasst Kupplungen, T-Stücke, 45°- und 90°-Bögen, Reduzierstücke, Flanschadapter, Anbohrschellen und Endkappen von DN20 bis DN315. Elektroschweißen ist auch die sicherste Methode, wenn das Rohr bereits vergraben ist und eine neue Abzweigung oder Reparaturkupplung hinzugefügt werden muss.
3. Muffenfusionsbeschläge
Muffenschweißen wird üblicherweise für HDPE-Rohre mit kleinem Durchmesser (typischerweise DN16–DN110) verwendet. Die Außenfläche des Rohrzapfens und die Innenfläche der Muffe werden mit einem Muffenschweißgerät erhitzt, dann zusammengeschoben und bis zum Abkühlen gehalten. Es ist schnell, erfordert eine einfache Ausrüstung und ist unter sauberen Bedingungen sehr zuverlässig.
Unsere Muffenschweißserie umfasst Kupplungen, Winkelstücke, T-Stücke, Verschraubungen und Adapter für HDPE-Rohre mit kleinem Durchmesser, die häufig in Druckluftsystemen, Dosierleitungen für die Wasseraufbereitung und Rohrleitungen in der Aquakultur verwendet werden.
Welche thermische Fusionsmethode sollten Sie wählen?
Wählen Sie Stumpfschweißen, wenn:
- Der Rohrdurchmesser liegt über DN63
- Lange gerade Läufe erfordern maximale Gelenkkraft
- An der Verbindungsstelle kann ein Schweißgerät positioniert werden
- Die Druckklasse beträgt PN10 oder höher
Wählen Sie Elektrofusion, wenn:
- Der Arbeitsraum ist für eine Stumpfschweissmaschine zu eng
- Das Rohr ist bereits installiert, z.B. Reparaturarbeiten
- Es sind Abzweigverbindungen oder Sattelanschlüsse erforderlich
- Eine automatisierte Schweißqualitätskontrolle ist erforderlich
Wählen Sie eine Muffenfusion, wenn:
- DN16–DN110 Rohr mit kleinem Durchmesser
- Schnelle manuelle Installation ohne schwere Maschinen
- Werkstattfertigung oder begrenzte Grabenarbeiten
- Kostengünstige Anbindung für unkritische Dienste
4. HDPE-Anschlüsse mit Gewinde
HDPE-Gewindeanschlüsse werden dort verwendet, wo eine Polyethylenleitung mit einem Metall-, Messing- oder PVC-Gewindebauteil verbunden werden muss – beispielsweise einem Absperrschieber, einem Wasserzähler oder einem Pumpenauslass. Es gibt reine HDPE-Gewindeanschlüsse und Gewindeanschlüsse mit Metalleinsatz. HDPE-Gewinde sind pro Eingriff nicht so stark wie Metallgewinde, daher sind diese Fittings normalerweise für einen niedrigeren Arbeitsdruck ausgelegt als eine Schmelzverbindung.
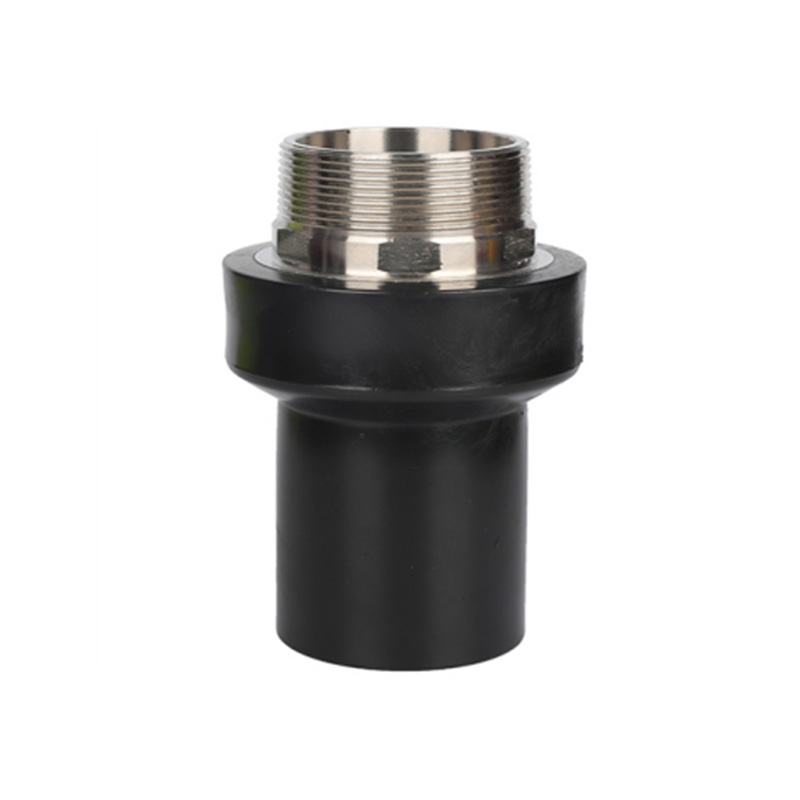
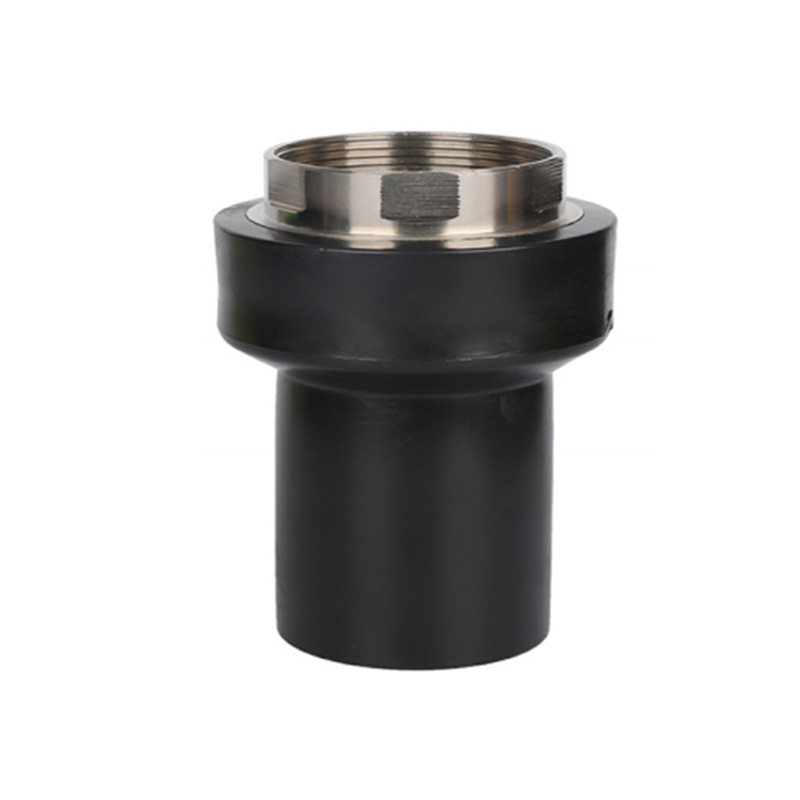
Die HDPE-Gewindeanschlussserie des Unternehmens umfasst männliche und weibliche Adapter, Winkelstücke, T-Stücke, Verschraubungen und Kupplungen. Die separate Serie von Anschlüssen mit Stumpfgewinde kombiniert ein verschmolzenes Muffen- oder Spitzende mit einem Gewindeende und bietet Installateuren das Beste aus beiden Welten: eine verschmolzene Polyethylenverbindung auf der Rohrseite und einen Gewindeübergang auf der Geräteseite.
Gut zu wissen: Wenn Sie HDPE-Gewindeanschlüsse mit Metall verbinden, verwenden Sie immer Gewindedichtband oder eine geeignete Gewindeverbindung. Ziehen Sie die HDPE-Verbindung nicht zu fest an – der Gewindegrund kann reißen und dieser Fehler wird möglicherweise erst sichtbar, wenn die Leitung unter Druck steht.
5. Klemmverschraubungen
Klemmringverschraubungen greifen mit einer O-Ring-Dichtung und einer Klemmmutter an der Außenseite des HDPE-Rohrs, ohne dass Wärme erforderlich ist. Sie sind eine praktische Wahl für temporäre Verbindungen, für Polyrohre in der ländlichen Wasserversorgung, für die Tropfbewässerung und für Situationen, in denen offene Flammen oder Schweißgeräte auf der Baustelle nicht erlaubt sind.
Unser Sortiment an PE/PP-Klemmverschraubungen umfasst Kupplungen, Winkelstücke, T-Stücke, Endkappen und Übergangsadapter in metrischen und Zollgrößen. Da die Dichtung auf dem O-Ring und dem Klemmring und nicht auf einer verschmolzenen Schnittstelle beruht, lassen sich Klemmringverschraubungen leicht entfernen und wiederverwenden – eine nützliche Eigenschaft bei Wartungsarbeiten und saisonalen Installationen.
6. Flanschadapter und Flanschverbindungen
Flanschadapter werden durch Stumpf- oder Elektroschweißen auf das HDPE-Rohr aufgeschmolzen. Anschließend wird ein loser Stützflansch (normalerweise Stahl oder Sphäroguss) verwendet, um die Baugruppe an einem Ventil, einer Pumpe oder einem anderen Flansch zu befestigen. Flanschverbindungen sind wichtig, wenn Komponenten zu Wartungszwecken demontiert werden müssen, wenn HDPE-Rohre an oberirdische Geräte angeschlossen werden oder wenn eine HDPE-Leitung in ein vorhandenes Flanschnetzwerk eingebunden werden muss.
Eine Flanschverbindung ist von Natur aus weniger spannungsfest als eine Schmelzverbindung, bei Pumpstationen und Ventilverteilern überwiegt jedoch häufig die einfache Demontage.
| Verbindungstyp | Typischer Größenbereich | Ausrüstung benötigt | Gelenkstärke | Beste Anwendung |
|---|---|---|---|---|
| Stumpffusion | DN63–DN1200 | Stumpffusion machine | Höchster, monolithischer | Kommunales Wasser, Gas, Industrie |
| Elektrofusion | DN20–DN315 | Elektrofusion welding box | Hoch, monolithisch | Reparaturen, enge Räume, Äste |
| Sockelfusion | DN16–DN110 | Sockelfusion heater | Hoch, monolithisch | Kleinrohrleitungen, Werkstatt |
| Mit Gewinde | DN20–DN110 | Schraubenschlüssel, Gewindedichtung | Mittel, Druck begrenzt | Übergang zu Metallventilen/-pumpen |
| Komprimierung | DN20–DN160 | Schraubenschlüssel, Schneidwerkzeug | Medium, dichtungsabhängig | Bewässerung, temporäre oder wiederverwendbare Gelenke |
| Mit Flansch | DN50–DN600 | Schrauben, Dichtung, Drehmomentschlüssel | Hohe Kompression, verschraubt | Ventile, Pumpen, abnehmbare Verbindungen |
Standard-Fitting-Geometrien: Die zweite Dimension
Sobald die Verbindungsmethode festgelegt ist, ist die zweite Dimension der HDPE-Rohrverbindungstypen die Geometrie – die Form und die hydraulische Funktion. Jede HDPE-Pipeline verwendet einen vorhersehbaren Satz an Anschlussgeometrien, und das Verständnis ihrer Namenskonventionen vermeidet Bestellfehler.
Ellbogen – Richtungsänderung
Bögen lenken die Strömung in einem definierten Winkel um. Die Standardwinkel sind 90°, 45° und 22,5°. Bögen mit großem Radius werden für Anwendungen mit hohem Durchfluss oder Schlamm bevorzugt, da sie Druckverlust und Verschleiß reduzieren. Werkseitig hergestellte HDPE-Bögen sind in durchmessergleicher Form und in reduzierender Form erhältlich, letztere beispielsweise von DN160 auf DN110.
T-Stücke – Strömung aufteilen oder kombinieren
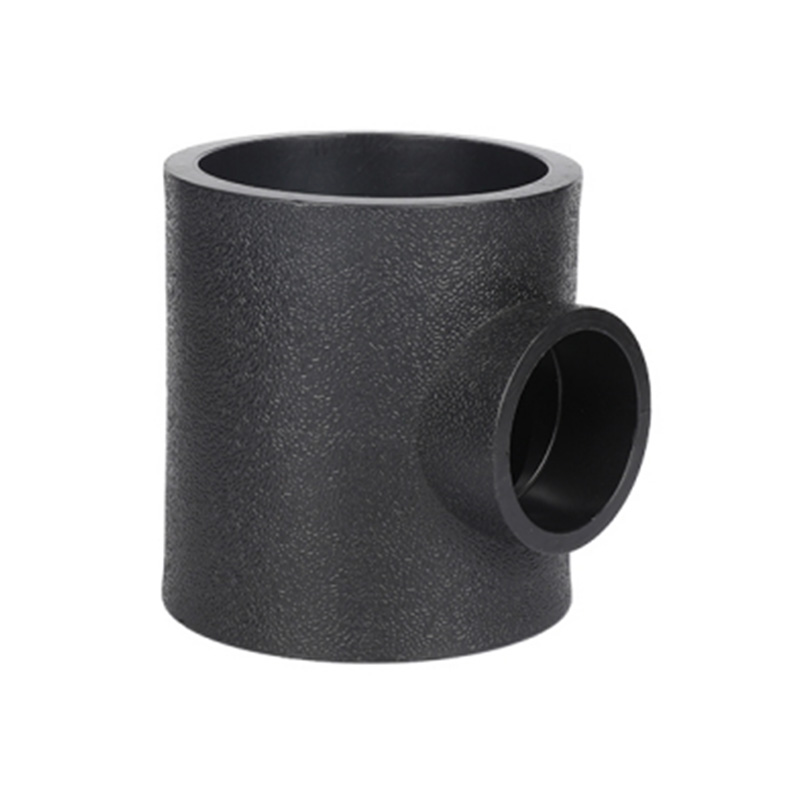
T-Stücke haben zwei Auslässe in einer Achse und einen senkrechten Seitenauslass. Es gibt sie als gleiche T-Stücke (alle drei Enden haben den gleichen Durchmesser) und reduzierende T-Stücke (der Abzweig oder die Strecke hat einen kleineren Durchmesser). In neueren PE100-Rohrsystemen werden spritzgegossene T-Stücke häufig der Herstellung eines T-Stücks aus geschnittenen Rohr- und Sattelformstücken vorgezogen, da das Formteil eine vorhersehbarere Spannungsverteilung aufweist.
Reduzierstücke – Durchmesserübergang
Reduzierstücke verbinden einen Rohrdurchmesser mit einem kleineren. Sie können konzentrisch sein – die Achsen der beiden Durchmesser stimmen überein – oder exzentrisch – die Außenflächen stimmen überein. Exzentrische Reduzierstücke sind in Pumpensaugleitungen üblich, um Lufteinschlüsse zu verhindern. Ein Reduzierstück kann als Einzelstück spritzgegossen oder aus einem größeren Rohr hergestellt werden, geformte Reduzierstücke sind jedoch spannungsarm und im Druckbetrieb zuverlässiger.
Endkappen – Systemabschluss
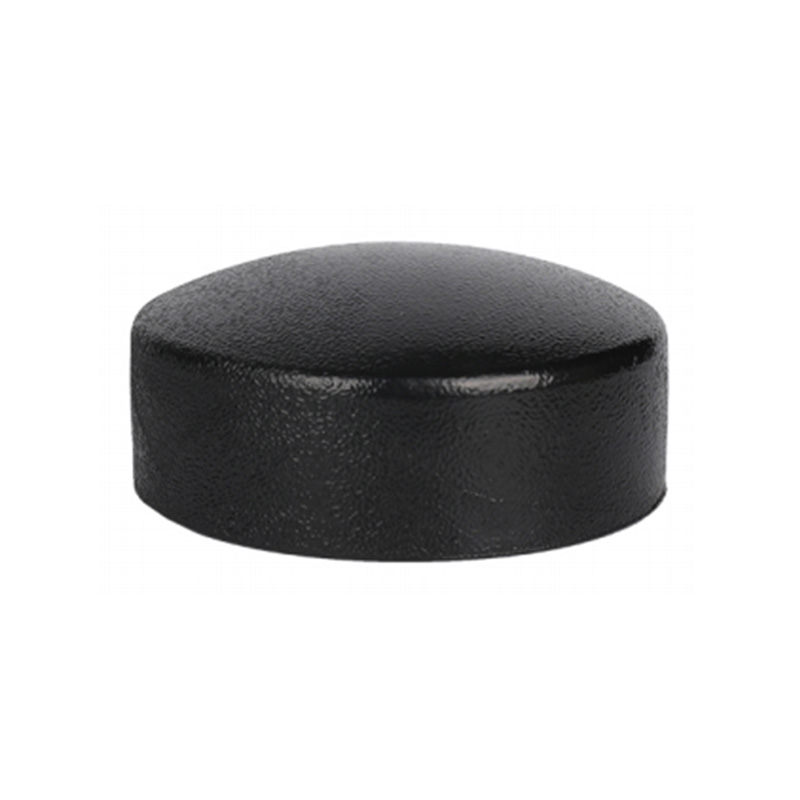
Endkappen verschließen das Ende einer HDPE-Leitung. Sie sind für jede Verbindungsmethode erhältlich – Stumpfschweißen, Elektroschweißen, Gewinde- und Kompressionsschweißen. Eine Endkappe muss für die gleiche Druckklasse wie das Rohr ausgelegt sein und bei größeren Durchmessern muss möglicherweise eine Endkappe abgestützt werden. Bei temporären Rohrleitungsarbeiten ist eine Endkappe mit Gewinde oder Kompression nützlich, da diese wieder geöffnet werden kann.
Flanschadapter – Anschluss an geflanschte Komponenten
Wie bereits beschrieben, werden Flanschadapter mit dem HDPE-Rohr verschmolzen und bieten eine flache Fläche für einen losen Gegenflansch. Ihre Geometrie ist für die Flanschausrichtung von Bedeutung: Wenn zwei Flanschflächen mehr als ein paar Millimeter nicht parallel zueinander sind, konzentriert sich die Schraubenspannung und die Dichtung kann heraustreten.
Gewerkschaften – Schnelle Trennung
HDPE-Verbindungen ermöglichen die Trennung zweier Rohrabschnitte, ohne das Rohr zu durchtrennen. Sie werden häufig vor Filtern, Pumpen und Durchflussmessern eingesetzt. In erdverlegten Rohrleitungen werden Verbindungen normalerweise vermieden, da die Elastomerdichtung eine kürzere Lebensdauer als eine Schmelzverbindung haben kann.
Adapter und Übergangsstücke
Adapter verbinden HDPE-Rohre mit anderen Materialien – PVC, Stahl, Kupfer oder Sphäroguss – oder mit verschiedenen Endtypen, wie Innengewinde, Außengewinde oder einem Flansch. Wenn die Rohrleitung von HDPE auf PVC übergehen muss, verwenden Sie ein geeignetes Übergangsstück anstelle eines generischen Gewindeadapters. Dies verhindert ein Missverhältnis zwischen der Wärmeausdehnung von Polyethylen und der Steifigkeit von PVC.
| Passender Typ | Funktion | Typische Größen (DN) | Gemeinsame Sektoren |
|---|---|---|---|
| 90°-Winkel | Richtungswechsel | 20–1200 | Wasser, Abwasser, Gas, Industrie |
| 45°-Winkel | Sanfter Richtungswechsel | 20–1200 | Vergrabene Rohrleitungen, Kabelkanäle |
| Gleicher Abschlag | Verzweigter Fluss | 20–630 | Wasserverteilung, Bewässerung |
| Reduzier-T-Stück | Verzweigter Fluss to smaller line | 25×20–630×315 | Wasserversorgungsnetze |
| Konzentrisches Reduzierstück | Durchmesserreduzierung | 25×20–630×315 | Pumpstationen |
| Exzentrisches Reduzierstück | Durchmesserreduzierung, avoid air pockets | 25×20–630×315 | Saugleitungen der Pumpe |
| Endkappe | Leitungsabschluss | 20–1200 | Durchlass endet, zukünftige Erweiterungen |
| Flanschadapter | Schraubverbindung | 50–600 | Ventile, Pumpen, oberirdische Anlagen |
| Stecker/Buchse-Adapter | Mit Gewinde transition | 20–110 | Messgeräte, Messingventile, Wasserhähne |
| Union | Abnehmbares Gelenk | 20–110 | Filter, Pumpen, Wartungspunkte |
Ventile als Armaturen?
Ventile sind technisch gesehen Durchflusskontrollgeräte, aber in jedem HDPE-Rohrsystem werden sie zusammen mit Fittings bestellt und zwischen zwei Fitting-Anschlüssen installiert. Absperrschieber, Absperrklappen und Kugelhähne werden mit HDPE- oder Flanschenden hergestellt und können direkt in Polyethylenleitungen integriert werden. Wir nehmen Ventile in unser Produktsortiment auf, weil ein Projektkäufer in der Lage sein sollte, das komplette Verbindungspaket – Rohre, Formstücke und Ventile – von einem Fertigungspartner zu beziehen.
So wählen Sie die richtige HDPE-Rohrverschraubung aus: Ein Auswahlrahmen
Da nun beide Klassifizierungsdimensionen klar sind, wird die Auswahl zu einem fünfstufigen Prozess. Diese Schritte sind die gleichen, die unser technisches Team anwendet, wenn ein Kunde eine Anfrage mit einer Rohrspezifikation, aber ohne Fittingliste sendet.
Schritt 1: Definieren Sie die Druckklasse
Die Druckklasse des Rohrs und der Formstücke wird entweder als PN (Nenndruck in Bar) oder durch das SDR-Verhältnis – den Rohraußendurchmesser dividiert durch die Wandstärke – ausgedrückt. Ein niedrigerer SDR bedeutet eine dickere Wand. Beispielsweise hat ein SDR11-Rohr eine ausreichend dicke Wand für PN16; SDR17 entspricht etwa PN10. Das Fitting muss die gleiche SDR-Klasse haben wie das Rohr. Die Verwendung eines Fittings mit niedrigerem SDR (dicker) an einem Rohr mit höherem SDR (dünner) kann zu Spannungskonzentrationen am Übergang führen.
Abbildung 1 – Häufige HDPE-SDR/PN-Korrelationen
Geringerer SDR = dickere Wand = höhere Druckstufe. Bestellen Sie Fittings immer aus derselben SDR-Serie wie das Rohr.
Schritt 2: Passen Sie den Maßstandard an
HDPE-Rohre werden in metrischen (ISO 4427 / EN 12201) und Zoll- oder Eisenrohrgrößen (IPS) hergestellt. Ein metrisches DN110-Rohr hat einen Außendurchmesser von 110 mm; Ein IPS-4-Zoll-Rohr hat einen Außendurchmesser von 114,3 mm. Diese beiden Größen sind nicht austauschbar. Ein für 110-mm-Rohre ausgelegtes Fitting dichtet nicht richtig ab oder verschmilzt nicht richtig mit einem 114,3-mm-Rohr. Überprüfen Sie immer den Außendurchmesser des Rohrs, bevor Sie Fittings bestellen.
| Nominale metrische Größe | Metrischer Außendurchmesser (mm) | IPS-Größe | IPS-Außendurchmesser (mm) |
|---|---|---|---|
| DN90 | 90 | 3" | 88.9 |
| DN110 | 110 | 4" | 114.3 |
| DN125 | 125 | — | — |
| DN160 | 160 | 6" | 168.3 |
| DN200 | 200 | 8" | 219.1 |
Schritt 3: Wählen Sie die Verbindungsmethode entsprechend den Standortbedingungen aus
Stellen Sie drei Fragen. Erstens: Kann eine Fusionsmaschine die Verbindung physisch erreichen? Wenn nicht, verwenden Sie Elektrofusion oder mechanische Kompression. Zweitens: Muss die Verbindung in Zukunft demontiert werden? Wenn ja, sind Flansch- oder Pressverbindungen erforderlich. Drittens: Wie groß ist der maximale Druckübergang, einschließlich Wasserschlag? Schmelzverbindungen sind die einzigen, die den vollen Druckwert des Rohrs erreichen, während HDPE-Gewindeanschlüsse normalerweise eine niedrigere Druckgrenze haben.
Schritt 4: Berücksichtigen Sie die Flüssigkeit und die Umgebung
HDPE ist gegen eine Vielzahl von Chemikalien beständig, aber einige Flüssigkeiten – stark oxidierende Säuren, bestimmte Kohlenwasserstoffe und chlorierte Lösungsmittel – können Spannungsrisse in Polyethylen verursachen, insbesondere bei erhöhten Temperaturen. Überprüfen Sie die chemische Verträglichkeit und die Betriebstemperatur. PE100-Material erweitert den zulässigen Druckbereich im Vergleich zu PE80. Bei Temperaturen über 30 °C muss die Druckstufe herabgesetzt werden; Oberhalb von 60 °C wechseln Polyethylen-Rohrsysteme in einen speziellen Bereich wie PE-RT II, der für Hochtemperaturanwendungen ausgelegt ist.
Schritt 5: Kaufen Sie bei einem einzigen verantwortungsvollen Lieferanten
Wenn bei einem Projekt Rohre eines Herstellers und Formstücke eines anderen Herstellers verwendet werden, sind Garantieansprüche schwierig und es kann zu Abweichungen bei den Maßen kommen. Ein Hersteller, der sowohl Rohre als auch Formstücke herstellt und bescheinigen kann, dass beide aus kompatiblem PE-Material mit konsistentem Schmelzindex bestehen, eliminiert ein erhebliches Projektrisiko.
Installationsqualität: Sieben häufige Fehler, die Sie vermeiden sollten
Eine gut gemachte Armatur scheitert immer noch, wenn die Montageregeln missachtet werden. Im Folgenden sind die häufigsten Fehler aufgeführt, die unser technisches Support-Team in Hunderten von Projekten beobachtet hat.
- Die Gelenkoberfläche wird nicht gereinigt. Schmutz, Feuchtigkeit und Fett am Rohrstutzen verunreinigen die Schmelze. Die Standardvoraussetzung ist eine saubere, trockene Oberfläche; Wischen Sie es mit einem fusselfreien Tuch ab und vermeiden Sie die Verwendung von Lösungsmitteln, es sei denn, dies wird vom Armaturenlieferanten vorgeschrieben.
- Ignorieren der Aufheizzeit und Temperatur. Sowohl unter- als auch überhitzte Verbindungen sehen bis zur Druckbeaufschlagung ähnlich aus. Nutzen Sie den kalibrierten Zyklus der Schweißmaschine und zeichnen Sie die Parameter zur Rückverfolgbarkeit auf.
- Bewegen des Gelenks während der Abkühlphase. Polyethylen kristallisiert langsam. Durch das Bewegen, Drücken oder Belasten der Verbindung vor der angegebenen Abkühlzeit entstehen innere Spannungen, die Jahre später zu duktilem Versagen führen können.
- Verwendung einer Muffe oder eines Zapfens mit der falschen Größe. Ein 110-mm-Elektroschweißfitting darf niemals mit Gewalt auf ein 114,3-mm-Rohr aufgeschraubt werden. Selbst eine kleine Abweichung von 0,5 mm kann zu Hohlräumen in der Schweißzone führen.
- Überdrehende HDPE-Gewindeanschlüsse. Die praktische Regel: Eine Hand am Schraubenschlüssel, nicht zwei. Metallgewinde verformen HDPE-Gewinde mit einem Bruchteil des Drehmoments, dem eine Metallverschraubung standhalten würde.
- Vertikale Läufe werden nicht unterstützt. HDPE kriecht unter Dauerlast. Vertikale HDPE-Leitungen mit schweren Ventilen benötigen entsprechende Anker und Stützen, um Zugspannungen an den Armaturen zu vermeiden.
- Auf Druckprüfungen vor dem Verfüllen kann verzichtet werden. Testen Sie die montierte Leitung mit dem 1,5-fachen Arbeitsdruck, bevor Sie den Graben abdecken. Eine Verbindung, die bei diesem Druck undicht wäre, hätte im Betrieb ohnehin versagt, und die Reparatur kostet bei offenem Graben weitaus weniger.
Fabrikperspektive: Wir testen Fittings und Rohre in unserer eigenen Produktionslinie, die endgültige Verbindung erfolgt jedoch durch den Installateur. Aus diesem Grund legen wir jeder Lieferung übersichtliche Schweißparameterblätter bei und ermutigen unsere Kunden, vor Projektbeginn eine kostenlose Installationsschulung anzufordern.
Reale Anwendungen nach Branchen
Die Wahl der HDPE-Rohrverbindungstypen hängt stark vom Endverwendungssektor ab. Jeder Sektor priorisiert eine andere Kombination aus Verbindungsmethode und Anschlussgeometrie.
Kommunale Wasserversorgung
Stumpfschweißen und Elektroschweißen dominieren. Druckklasse PN10–PN16, SDR17 oder SDR11. Bögen, T-Stücke und Reduzierstücke sind die wesentliche Geometrie. Flanschverbindungen kommen an Pumpstationen und Ventilkammern vor.
Landwirtschaft und Bewässerung
Für Leitungen mit kleinem Durchmesser bis DN63 sind Klemmringverschraubungen und Gewindeverschraubungen üblich. Für das Fernleitungsnetz kommt die Elektrofusion zum Einsatz. Eine praktische Anforderung sind Beschläge, die UV-Strahlung und gelegentlichen Stößen von Landmaschinen standhalten.
Meeresaquakultur
Polyethylen ist die Standardwahl für Meereskäfigsysteme und Meerwasserzulaufleitungen, da Salzwasser kaum Auswirkungen auf PE hat. Die speziellen Rohrhalterungen und Rahmenverbinder, die wir für schwimmende Käfigstrukturen herstellen, erfordern Armaturen, die für zyklische Wellenbelastung ausgelegt sind. Zur Montage der Rohrrahmen kommen Muffenschweißen und Stumpfschweißen zum Einsatz.
Gebäudeentwässerungs- und Regenwassersysteme
Siphon-Entwässerungsarmaturen, unsere spezielle Produktlinie, basieren auf genau dimensionierten Reduzierstücken, Versätzen und druckdichten Verbindungen. HDPE-Fittings in der Gebäudetechnik werden häufig mit Muffenschweißen oder Elektroschweißen geschweißt, da diese Methoden eine Installation in der Nähe bestehender Strukturen ohne Heißarbeiten ermöglichen.
Industrielle Verarbeitung
Chemie- und Bergbaupipelines erfordern höchste Materialqualität: PE100 mit SDR11 ist die typische Basislinie. Stumpfschweißen ist fast obligatorisch, da es die glatteste Innenbohrung und die höchste Verbindungsfestigkeit erzeugt und Druckverlust und Leckagerisiko minimiert.
Gasverteilung
Für Gasleitungen ist ein schwarzes PE80- oder PE100-Rohr mit gelben Streifen oder ein vollständig gelbes Rohr erforderlich. Elektroschweißfittings werden häufig verwendet, da die Parameter des Schweißprozesses leicht protokolliert und zertifiziert werden können. Die Rückverfolgbarkeit jeder Armatur – Datum, Charge, Maschinen- und Schweißer-ID – ist in vielen Ländern Teil des gesetzlichen Rahmens.
Checkliste des Herstellers für die Bestellung von HDPE-Rohrverbindungsstücken
Wenn Sie eine Anfrage an eine Fabrik senden, ist die beste Antwort eine klare Spezifikation. Verwenden Sie diese Checkliste, um sicherzustellen, dass keine Unklarheiten bestehen.
- Rohrmaterialqualität: PE80 oder PE100?
- Außendurchmesser Standard: metrische ISO oder IPS in Zoll?
- SDR / Druckstufe: z.B. SDR11 PN16, SDR17 PN10
- Verbindungstyp: Stumpfschweißen, Elektroschweißen, Muffenschweißen, Gewindeschweißen, Kompressionsschweißen oder Flanschschweißen
- Geometrie: Winkelstücke, gleiches oder reduzierendes T-Stück, konzentrisches oder exzentrisches Reduzierstück, Endkappe, Verschraubung, Adapter
- Menge pro Artikel: mit klarer Größenaufschlüsselung
- Farbe: schwarz, schwarz mit blauen Streifen, blau, orange oder gelb
- Zertifizierung: ISO 9001, ISO 14001, Produkttestberichte und Chargenzertifikate
- Verpackung und Kennzeichnung: Karton, Palette, aufgedruckte Bezeichnungen auf jedem Beschlag
Als Hersteller mit mehr als zwei Jahrzehnten Extrusions- und Spritzgusserfahrung raten wir davon ab, nur nach dem günstigsten Angebot zu suchen. Die Maßhaltigkeit – die Toleranz des Außendurchmessers sowohl des Rohrs als auch der Muffe – bestimmt, ob die Verbindung während des gesamten Produktionslaufs korrekt verschmilzt, und nicht nur bei einem Muster von der Oberseite einer Palette.
Häufig gestellte Fragen
Welche verschiedenen Arten von HDPE-Rohrverbindungsstücken gibt es?
HDPE-Rohrverbindungsstücke werden auf zwei Arten gruppiert. Nach Verbindungsmethode: Stumpfschweißen, Elektroschweißen, Muffenschweißen, Gewindeschweißen, Kompressionsschweißen und Flanschschweißen. Nach Geometrie: Bögen, T-Stücke, Reduzierstücke, Endkappen, Flanschadapter, Verschraubungen und Adapter. Jeder Typ erfüllt eine bestimmte Installationsbedingung und Druckanforderung.
Woher weiß ich, welche Verbindungsmethode für HDPE-Fittings ich verwenden soll?
Passen Sie die Methode an das Arbeitsumfeld und die Gelenkanforderungen an. Bei langen erdverlegten Rohrleitungen Stumpfschweißen verwenden. Verwenden Sie in engen Gräben oder bei Reparaturen die Elektroschweißung. Bei Industrieleitungen mit kleinem Durchmesser ist das Muffenschweißen schnell und zuverlässig. Verwenden Sie Gewindeanschlüsse für den Übergang zu Metallgeräten, Klemmverschraubungen, wenn Verbindungen demontiert werden müssen, und Flanschadapter an Ventilen und Pumpen.
Können HDPE-Fittings an PVC- oder Metallrohre angeschlossen werden?
Ja, aber nur durch Übergangsstücke. Gewindeadapter, Flanschadapter und Klemmringverschraubungen sind die sichere Möglichkeit, HDPE mit PVC, Stahl oder Sphäroguss zu verbinden. HDPE nicht auf PVC kleben oder mit Lösungsmittel verschweißen; die Materialien und das Aushärtungsverhalten sind nicht kompatibel.
Was ist der Unterschied zwischen SDR11- und SDR17-Armaturen?
SDR11-Fittings haben eine dickere Wand und sind für einen höheren Druck ausgelegt – normalerweise PN16. SDR17-Armaturen sind für etwa PN10 ausgelegt. Beide bestehen aus demselben HDPE-Material, die SDR-Klasse muss jedoch immer mit der Rohrklasse auf derselben Linie übereinstimmen, da sich bei einer Nichtübereinstimmung die Spannungsverteilung an der Schweißverbindung ändert.
Sind Elektroschweiß-Fittings stärker als Stumpfschweiß-Fittings?
Beide Methoden führen bei richtiger Anwendung zu einer Verbindung, die mindestens so stark ist wie das Rohr selbst. Der Unterschied ist praktischer Natur und nicht auf die Stärke zurückzuführen. Stumpfschweißen ist für gerade Rohrstrecken mit großem Durchmesser am wirtschaftlichsten; Das Elektroschweißen ist praktischer, wenn Sie einen Ast schweißen oder eine Reparatur durchführen, bei der kein Stumpfschweißgerät aufgestellt werden kann.
Wie lange halten HDPE-Rohrverbindungsstücke?
Die Lebensdauer von HDPE-Rohrverbindungsstücken wird im Allgemeinen mit 50 Jahren oder mehr angegeben, wenn das System innerhalb seines Nenndrucks und seiner Nenntemperatur betrieben wird. Das Montagematerial, die Qualität der Schweißverbindung und die Betriebsbeanspruchung bestimmen gemeinsam die tatsächliche Lebensdauer. Im Vergleich dazu haben ungesicherte Gewindeanschlüsse eine kürzere erwartete Lebensdauer und werden am besten für Zugangs- oder Wartungspunkte verwendet.
Kann ein HDPE-Gewindeanschluss an einer Hochdruckwasserleitung verwendet werden?
HDPE-Anschlüsse mit Gewinde haben einen niedrigeren Nenndruck als verschmolzene Verbindungen. Sie eignen sich am besten für Übergangsverbindungen an Ventilen und Messgeräten, bei denen der Betriebsdruck unter dem vom Armaturenhersteller angegebenen Wert liegt. Verwenden Sie für Hochdrucknetze anstelle einer Gewindeverbindung einen Flanschadapter und ein Flanschventil.
Wo kann man mit einem neuen HDPE-Rohrleitungsprojekt beginnen?
Der richtige Ansatz für HDPE-Rohrverbindungsstücke besteht nicht darin, sich einen Katalog zu merken, sondern die Installationsbedingungen, die Druckstufe und die Verbindungsanforderungen für jeden Standort zu verstehen. Beginnen Sie mit der Festlegung der Rohrspezifikation – Materialqualität, SDR-Klasse und Außendurchmesser. Gehen Sie dann zum Verbindungstyp, dann zur Geometrie und erstellen Sie dann eine zeilenweise Stückliste.
Für Ingenieure und Einkaufsexperten, die lieber direkt mit einer Fabrik als mit einem Handelsunternehmen zusammenarbeiten, liegt der Vorteil in der Konsistenz: dasselbe Material aufgrund einer einzigen Rohstoffcharge, kontrollierter Einspritzprozess, ein klarer Standard für die Eingangskontrolle und ein einziger technischer Kundendienstkontakt.
Unabhängig davon, ob es sich bei dem Projekt um ein ländliches Wassernetz mit Klemmringverschraubungen an Tausenden von landwirtschaftlichen Anschlüssen, um eine kommunale DN800-Pipeline mit stumpfgeschmolzenen Reduzierstücken oder um eine Offshore-Aquakulturanlage handelt, die korrosionsfreie Rohrrahmen und Halterungen erfordert, bleibt das Klassifizierungssystem in diesem Leitfaden dasselbe. Machen Sie die Kategorien richtig, definieren Sie die Randbedingungen und die Produktauswahl ergibt sich von selbst.

DEN KONTAKT HALTEN
Über uns
Zhejiang Fengfeng Pipe Industry Co., Ltd. nutzt eine effiziente Einschneckeneinspritzung Formmaschinen für hohe Produktivität und geringer Energieverbrauch.
Produktlink
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Stadt Diankou, Stadt Zhuji, Stadt Shaoxing, Provinz Zhejiang, China
Urheberrecht © Zhejiang Fengfeng Pipe Industry Co., Ltd.
