


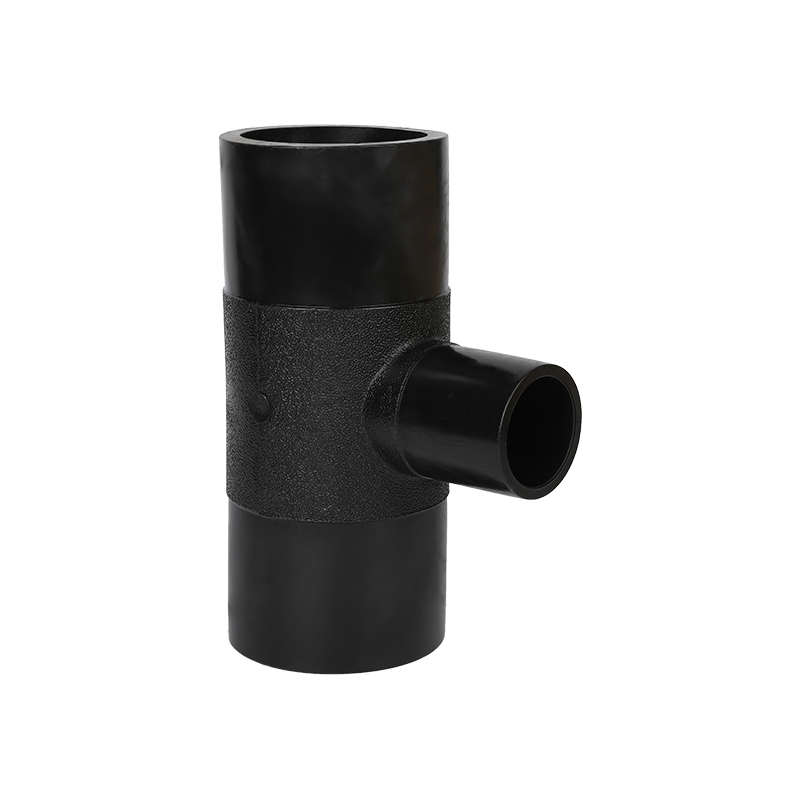


Die kurze Antwort: Passen Sie SDR an das Rohr an und überprüfen Sie dann PN Wenn Sie eine HDPE-Leitung verlängern, reparieren oder spezifizieren, sollte der F...
MEHR LESEN
Produktserie
HDPE-Gewindeanschlussserie
-
HDPE-Außengewindeadapter

Parameter:
Der HDPE-Außengewindeadapter besteht aus hochdichtem Polyethylen und weist eine gute Verschleißfestigkeit u...mehr lesen -
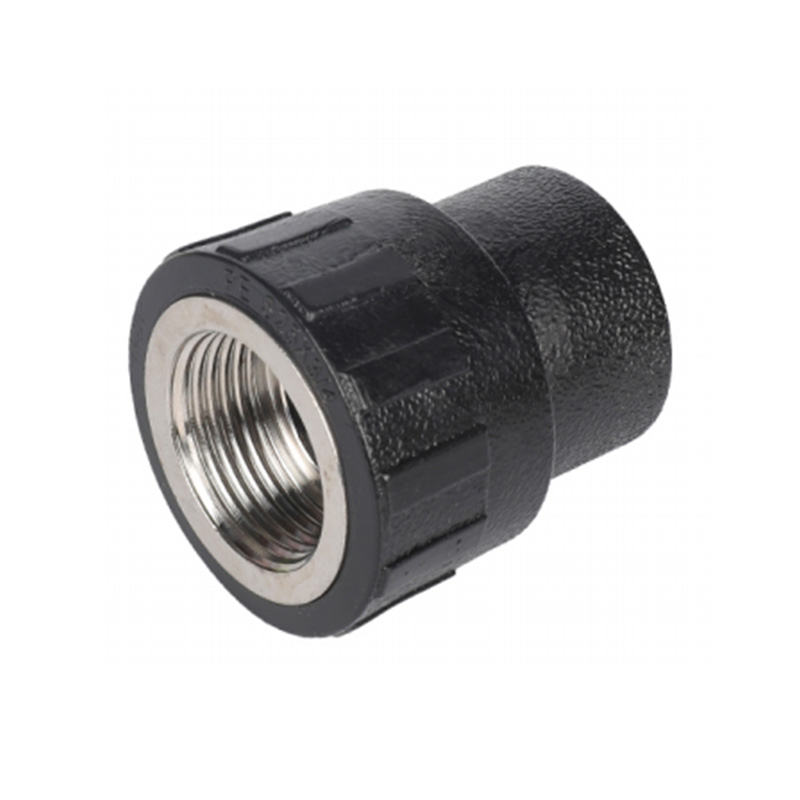
HDPE-Innengewindeadapter
Parameter:
Als korrosionsbeständiges Material verfügt HDPE über eine bessere chemische Beständigkeit und kann der Eros...mehr lesen -
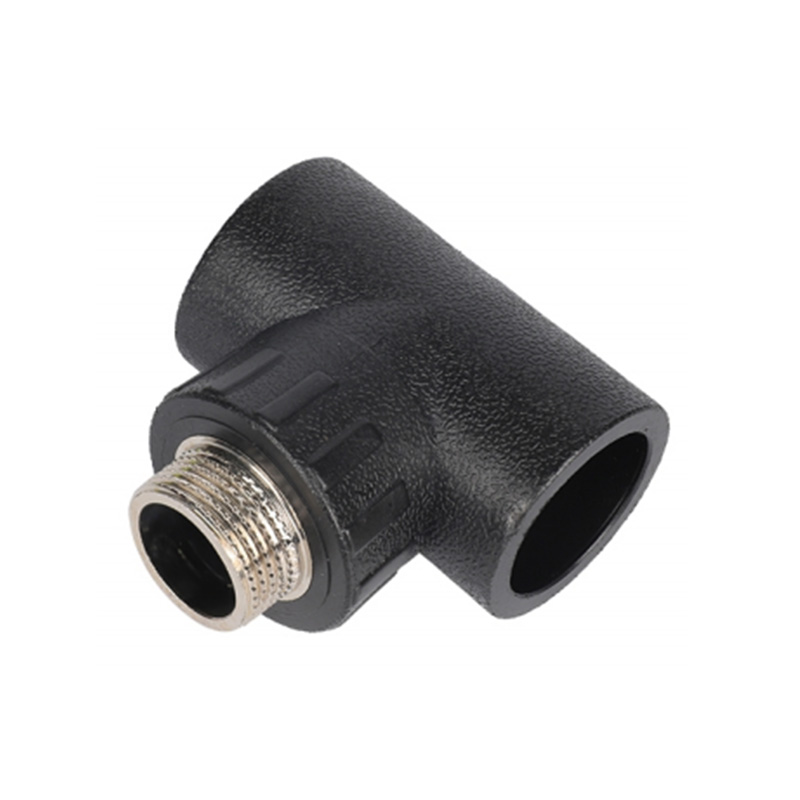
HDPE-T-Shirt für Männer
Parameter:
Das Design des HDPE-Stecker-T-Stücks berücksichtigt in vollem Umfang Komfort und Zuverlässigkeit in praktis...mehr lesen -
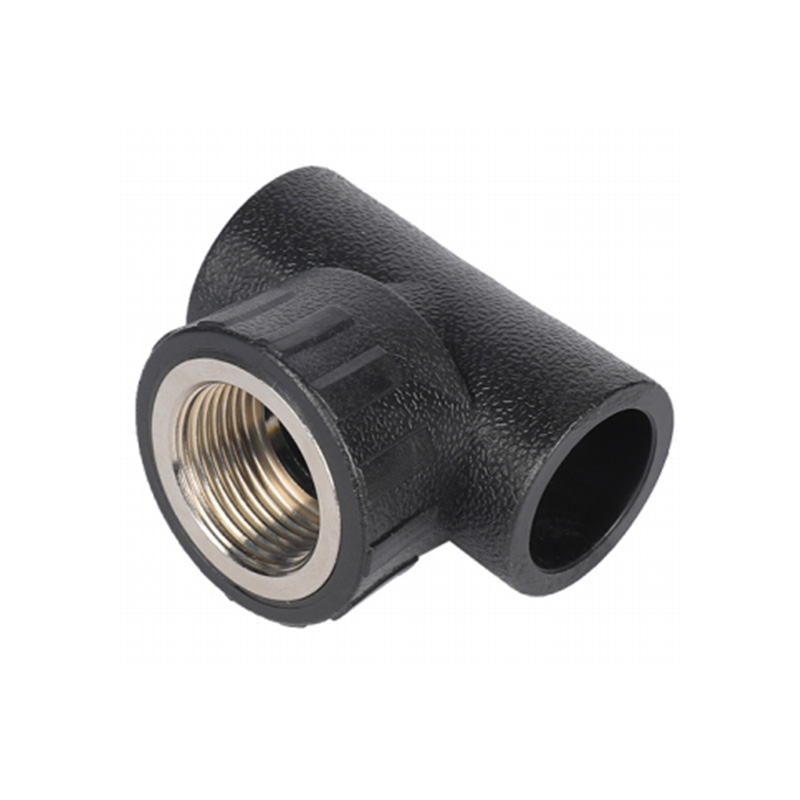
HDPE-T-Stück für Damen
Parameter:
Das HDPE-T-Stück mit Innengewinde wurde für mehrere Verbindungsmethoden entwickelt, bietet eine bessere Anp...mehr lesen -
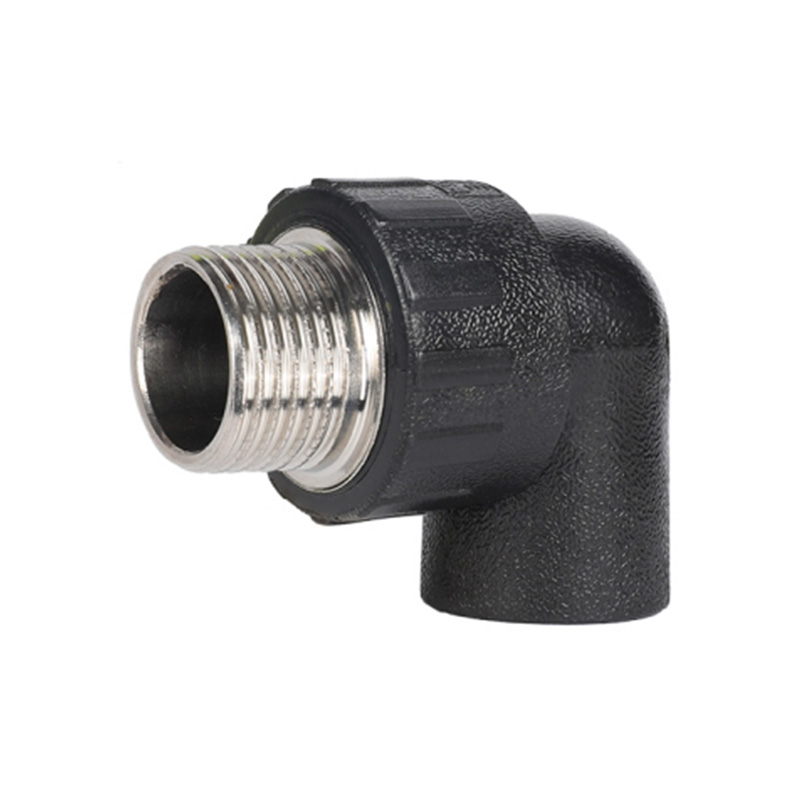
HDPE-männlicher Ellenbogen
Parameter:
Polyethylen hoher Dichte weist eine bessere Korrosionsbeständigkeit auf und kann der Erosion verschiedener ...mehr lesen -
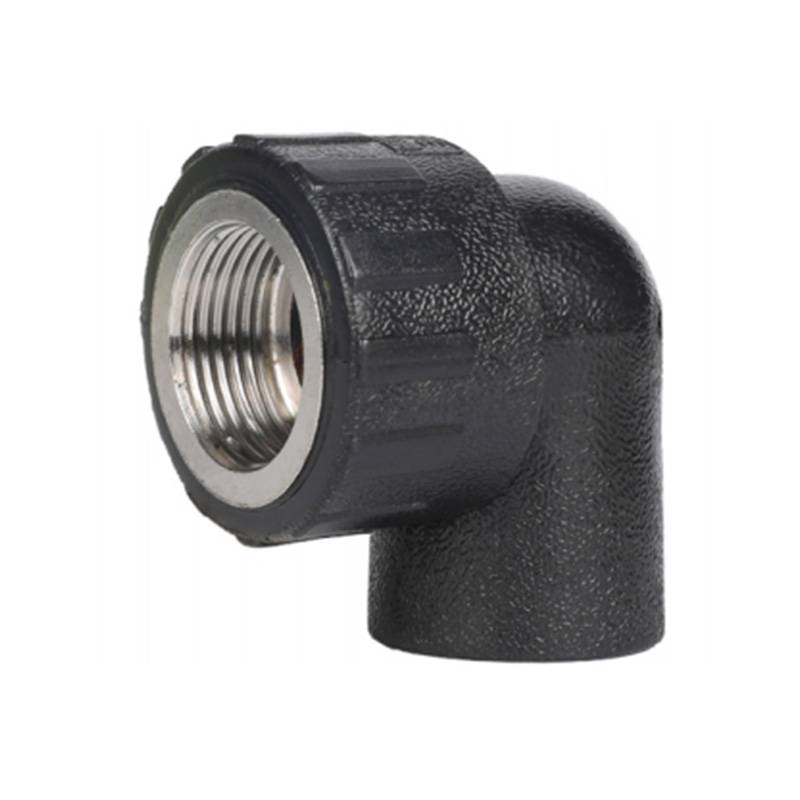
HDPE-Winkelstück
Parameter:
Der weibliche HDPE-Winkel weist eine bessere Korrosionsbeständigkeit auf. Da das HDPE-Material selbst eine ...mehr lesen
HDPE-Gewindeverschraubung ist eine Rohrverschraubung aus hochdichtem Polyethylen (HDPE). Das Material weist eine bessere Korrosionsbeständigkeit auf und wird häufig in verschiedenen industriellen und zivilen Rohrleitungssystemen eingesetzt. Es verfügt über mehrere einzigartige Produktmerkmale und Vorteile, die es zur idealen Wahl für die Rohrverbindung machen.
HDPE-Gewindeanschlüsse weisen dank der besonderen Eigenschaften ihres Materials eine bessere Korrosionsbeständigkeit auf und können in der Umgebung verschiedener chemischer Substanzen eine bessere Korrosionsbeständigkeit aufweisen. Dies macht es zum bevorzugten Rohrleitungssystem für den Umgang mit korrosiven Medien. Die HDPE-Gewindeverschraubung verfügt außerdem über eine extrem hohe Druckbeständigkeit und hält Arbeiten in Hochdruckumgebungen stand, wodurch der sichere Betrieb des Rohrleitungssystems gewährleistet wird. Dadurch wird es häufig in Industriebereichen wie Chemieanlagen sowie der Öl- und Gasindustrie eingesetzt.
Diese Rohrverschraubung weist eine gute Verschleißfestigkeit und Schlagfestigkeit auf, hält langfristiger Reibung und Stößen stand und ist nicht leicht zu tragen und zu brechen. Dadurch hält es in rauen Umgebungen länger und bleibt unter Arbeitsbedingungen mit hoher Belastung stabil. Die HDPE-Gewindeverschraubung verwendet die Gewindeverbindungsmethode und weist eine gute Dichtleistung auf, wodurch eine zuverlässige Dichtwirkung erzielt und Leckagen und Eindringen verhindert werden können. Dies ist entscheidend für den sicheren und zuverlässigen Betrieb von Rohrleitungssystemen.
Über uns

Zhejiang Fengfeng Pipe Industry Co., Ltd.
Zhejiang Fengfeng Pipe Industry Co., Ltd. ist ein Industrieunternehmen, das Design, Herstellung, Marketing und Service integriert. Das Unternehmen wurde 2002 gegründet und hat seinen Sitz in Diankou, Zhuji Industrial Zone, der schönen Heimatstadt von Xishi. Es liegt im Einzugsbereich des Wirtschaftsgürtels des Jangtse-Deltas. Das Unternehmen ist verkehrsgünstig gelegen. Es kann die Häfen Shanghai und Ningbo direkt über die Zhejiang-Jiangxi-Eisenbahn und die Hang-Jin-Qu-Schnellstraße erreichen. Es ist nur eine halbe Autostunde vom internationalen Flughafen Xiaoshan entfernt. Seit der Gründung der Fabrik verfolgen wir das Ziel „Integritätsmanagement, gegenseitiger Nutzen und Win-Win“.
Das Unternehmen ist bestrebt, bessere Standards im Qualitäts- und Umweltmanagement aufrechtzuerhalten. Alle Produkte werden gemäß der Norm des internationalen Qualitätsmanagementsystems ISO9001:2000 und der Norm des internationalen Umweltmanagementsystems ISO14001 hergestellt. Die Produktqualität wird von PICC garantiert ... Unsere Rohre und Formstücke haben eine Lebensdauer von über 50 Jahren. Die wichtigsten Markenprodukte sind PP-R-Rohre und Rohrverbindungsstücke, PP-R-Glasfaserrohre, PP-R-Aluminium-Kunststoffrohre, PE-RT-Fußbodenheizungsrohre, elektrische PE-Schmelzrohrverbindungen 50–1200 mm, Aluminium-Kunststoffrohre und Messing Rohrverschraubung, Sanitärschlauch. Warten Sie. Das Unternehmen verfügt über eine Gruppe hochqualifizierter Fachkräfte und Marketing-Servicepersonal und baut ein landesweites Vertriebsnetz auf. Andererseits werden Produkte auch nach Europa, in die USA, nach Südostasien und in den Nahen Osten exportiert. Seien wir ehrlich und gestalten wir gemeinsam die Zukunft.
Ehrenurkunde
Nachricht
-
-
Die meisten Artikel zum Thema HDPE-Schweißen enden in dem Moment, in dem die Maschine ausgewählt wird. Das ist verständlich, denn die Maschine ist der sichtbare...
MEHR LESEN -
HDPE-Rohrverbindungsstücke: 50 Jahre sind eine Konstruktionsgrundlage, kein Verfallsdatum HDPE-Rohrverbindungsstücke können in den meisten Wasser-, Gas- und I...
MEHR LESEN -
.article-section{background:#ffffff;color:#333333;padding:8px 24px 32px;margin-bottom:24px;border-bottom:1px solid #f0f0f0;font-family:Arial,Helvetica,sans-serif;box-s...
MEHR LESEN -
Die direkte Antwort: HDPE ist stärker in Bezug auf Stöße, Ermüdung und Gelenkintegrität; PVC ist steifer Wenn „stärker“ Widerstand gegen Rissbildung, Bodenbew...
MEHR LESEN -
Ein Beschaffungsmanager bei einem kommunalen Wasserprojekt starrt auf den Lieferplan: Das Hauptleitungsrohr ist als HDPE PE100 eingetroffen, aber auf der Liste der ...
MEHR LESEN -
Kurze Antwort: HDPE-Rohrverbindungsstücke werden nach Verbindungsmethode und Funktion unterteilt. Die Verbindungsmethode umfasst Stumpfschweißen, Elektrosc...
MEHR LESEN -
Ein Klempnerteam, das an der Erneuerung eines Abwasserkanals arbeitet, hat gerade 20 Meter HDPE-Abflussrohr verlegt. An der Gebäudewand muss das Ausblasende an eine...
MEHR LESEN
DEN KONTAKT HALTEN

Branchenwissen
Der Einfluss der Spritzgusstechnologie der HDPE-Gewindeverbindung auf die Produktqualität
Als eines der Schlüsselverfahren im Bereich der modernen Kunststoffverarbeitung ist die Spritzgießtechnik von HDPE-Gewindeanschluss hat weitreichende und vielfältige Auswirkungen auf die Qualität des Endprodukts der HDPE-Gewindeverbindung. Wir können es unter den Aspekten Materialverarbeitung, Formenbau, Steuerung des Spritzgussprozesses und Nachbearbeitung besprechen.
Materialverarbeitung
Die Qualität der HDPE-Partikel ist die Grundlage für den erfolgreichen Spritzguss. Vor dem Spritzgießen müssen HDPE-Rohstoffe streng geprüft werden, um sicherzustellen, dass sie keine Verunreinigungen enthalten, einen niedrigen Feuchtigkeitsgehalt aufweisen und den angegebenen Schmelzindex erreichen. Dies trägt dazu bei, während des Spritzgussprozesses einen gleichmäßigen geschmolzenen Zustand zu erreichen und die Entstehung von Fehlern wie Blasen und Lunker zu reduzieren. Darüber hinaus ist eine ordnungsgemäße Trocknungsbehandlung erforderlich, um zu verhindern, dass Feuchtigkeit bei hohen Temperaturen vergast und die mechanischen Eigenschaften und das Erscheinungsbild der Spritzgussteile beeinträchtigt.
Formenbau
Das Formdesign ist eines der Kernglieder der Spritzgusstechnologie, das in direktem Zusammenhang mit der Maßhaltigkeit, Formkomplexität und Oberflächenqualität von HDPE-Gewindeanschlüssen steht. Bei Rohrverbindungsstücken mit HDPE-Gewinde muss die Form das Gewindeprofil, die Steigung und die Passungstoleranz genau entwerfen, um die Abdichtung und Austauschbarkeit zwischen Verbindungen sicherzustellen. Gleichzeitig sollte die Gestaltung des Strömungskanals der Form angemessen sein, um den Widerstand und den Temperaturverlust des geschmolzenen Materials während des Fließvorgangs zu verringern und sicherzustellen, dass das geschmolzene Material den Formhohlraum gleichmäßig und schnell füllen kann. Darüber hinaus ist auch das Kühlsystem des Werkzeugs von entscheidender Bedeutung, das die Abkühlgeschwindigkeit und Schrumpfrate des Spritzgussteils bestimmt und somit dessen Maßhaltigkeit und innere Spannungsverteilung beeinflusst.
Steuerung des Spritzgießprozesses
Die Kontrolle des Spritzgussprozesses ist der Schlüssel zur Sicherstellung der Qualität von HDPE-Rohrverbindungsstücken mit Gewinde. An der Spritzgießmaschine ist es notwendig, Parameter wie Einspritzdruck, Einspritzgeschwindigkeit, Haltezeit und Abkühlzeit genau einzustellen und zu steuern. Ein zu hoher Einspritzdruck kann dazu führen, dass das geschmolzene Material über die Form läuft und Grate bildet. Eine zu langsame Einspritzgeschwindigkeit kann dazu führen, dass das geschmolzene Material während des Fließvorgangs abkühlt und erstarrt und einen kurzen Schuss bildet. Die Steuerung der Haltezeit hängt von der Dichte und Dimensionsstabilität des Spritzgussteils ab. Die Einstellung der Abkühlzeit muss entsprechend der Formstruktur und den Materialeigenschaften bestimmt werden. Eine zu lange oder zu kurze Länge beeinträchtigt die Schrumpfungsrate und die mechanischen Eigenschaften des Spritzgussteils.
Nachbearbeitung
Nach dem Spritzgießen müssen HDPE-Rohrverbindungsstücke mit Gewinde außerdem eine Reihe von Nachbearbeitungsprozessen durchlaufen, wie z. B. Entgraten, Gewindeschneiden, Reinigen usw., um ihr Aussehen und ihre Maßhaltigkeit weiter zu verbessern. Bei Rohrverbindungsstücken mit besonderen Anforderungen, beispielsweise solchen, die eine Oberflächenbehandlung (z. B. Sandstrahlen, Galvanisieren usw.) erfordern, ist dieser Schritt ebenfalls erforderlich. Der Nachbearbeitungsprozess sollte sich strikt an die Betriebsabläufe halten, um sicherzustellen, dass keine sekundären Schäden oder Verunreinigungen an den Rohrverbindungsstücken entstehen.
Die Spritzgusstechnologie hat viele Auswirkungen auf die Qualität von Rohrverschraubungen mit HDPE-Gewinde . Von der Materialverarbeitung bis zum Formendesign, von der Kontrolle des Spritzgussprozesses bis zur Nachbearbeitung und Qualitätsprüfung muss jede Verbindung streng kontrolliert werden, um sicherzustellen, dass Qualität und Leistung des Endprodukts den Designanforderungen entsprechen. Zhejiang Fengfeng Pipe Industry Co., Ltd. verlässt sich als professioneller Hersteller von HDPE-Rohrverbindungsstücken mit Gewinde auf seine fortschrittliche Produktionsausrüstung, sein strenges Qualitätsmanagementsystem und sein professionelles technisches Personal, um die Produktqualität und das Serviceniveau kontinuierlich zu verbessern und ein hochwertiges Rohrleitungssystem bereitzustellen Lösungen für in- und ausländische Kunden.
Über uns
Zhejiang Fengfeng Pipe Industry Co., Ltd. nutzt eine effiziente Einschneckeneinspritzung Formmaschinen für hohe Produktivität und geringer Energieverbrauch.
Produktlink
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Stadt Diankou, Stadt Zhuji, Stadt Shaoxing, Provinz Zhejiang, China
Urheberrecht © Zhejiang Fengfeng Pipe Industry Co., Ltd.
