

Branchennachrichten
 Heim / Nachricht / Branchennachrichten / HDPE-Fittings SDR und Druckstufe: So wählen Sie die richtige PN-Klasse aus
HDPE-Fittings SDR und Druckstufe: So wählen Sie die richtige PN-Klasse aus
 2026.11.04
 Branchennachrichten
Die kurze Antwort: Passen Sie SDR an das Rohr an und überprüfen Sie dann PN
Wenn Sie eine HDPE-Leitung verlängern, reparieren oder spezifizieren, sollte der Fitting-SDR mit dem Rohr-SDR übereinstimmen. Ein PE100 SZR 11-Fitting gehört zum PE100 SDR 11-Rohr. Ein PE100 SZR 17-Fitting gehört zum PE100 SDR 17-Rohr. Durch die Abstimmung des SDR bleiben die Fusionsschnittstelle, die Wandstärke, die Bohrungsausrichtung und der Spannungspfad konsistent. Für eine schnelle Wasserversorgungsreferenz bei 20 °C beträgt PE100 SDR 11 ungefähr PN16, SDR 17 ungefähr PN10 und SDR 7,4 ungefähr PN25.
Das ist der Ausgangspunkt, nicht die ganze Antwort. Die erforderliche Druckstufe hängt auch von der Harzsorte, der maximalen Betriebstemperatur, den Druckstoß- und Vakuumbedingungen, der chemischen Belastung, der Verbindungsmethode und der für das Projekt geltenden Norm ab. Ein Fitting mit dem richtigen SDR, aber der falschen Polyethylenqualität oder mit der richtigen Qualität, aber einer nicht qualifizierten Schweißverbindung, kann immer noch außerhalb des tatsächlichen Druckbereichs liegen.
Faustregel: Wählen Sie ein HDPE-Fitting niemals allein aufgrund des Außendurchmessers aus. Bestätigen Sie drei Dinge gemeinsam: SDR des Rohrs, Polyethylenqualität und Auslegungsdruck nach Temperaturreduzierung.
Was SDR bei einem HDPE-Fitting bedeutet
SDR steht für Standard Dimension Ratio. Es ist der Außendurchmesser dividiert durch die minimale Wandstärke. Eine niedrigere SDR-Zahl bedeutet eine dickere Wand im Verhältnis zum Durchmesser. SDR 7.4 hat bei gleichem Außendurchmesser eine viel schwerere Wand als SDR 17 und kann daher einem höheren Innendruck standhalten. Die in Polyethylen-Druckrohren verwendeten Standard-SDR-Serien umfassen üblicherweise 32,5, 26, 21, 17, 13,6, 11, 9 und 7,4. Einige veröffentlichte Tabellen zeigen 13,5 und 7,3 aufgrund von Rundungen oder unterschiedlichen Standardausgaben.
Armaturen sind nicht universell. Eine geformte Elektroschweißkupplung, ein Stumpfschweiß-T-Stück oder ein Muffenschweiß-Winkelstück ist für einen bestimmten SDR-Bereich dimensioniert. Das Fitting darf den gleichen nominalen Außendurchmesser wie das Rohr haben, Wandstärke und Schweißzone müssen jedoch weiterhin übereinstimmen. Wenn Sie eine SDR 17-Kupplung an ein SDR 11-Rohr anbringen, sehen die Teile am Stutzen möglicherweise ähnlich aus, aber der Wandabschnitt und die Heizungsschnittstelle stimmen nicht. Das Ergebnis ist eine Verbindung, die einen schnellen Drucktest besteht und dann unter anhaltender Belastung kriechen, oval werden oder undicht werden kann.
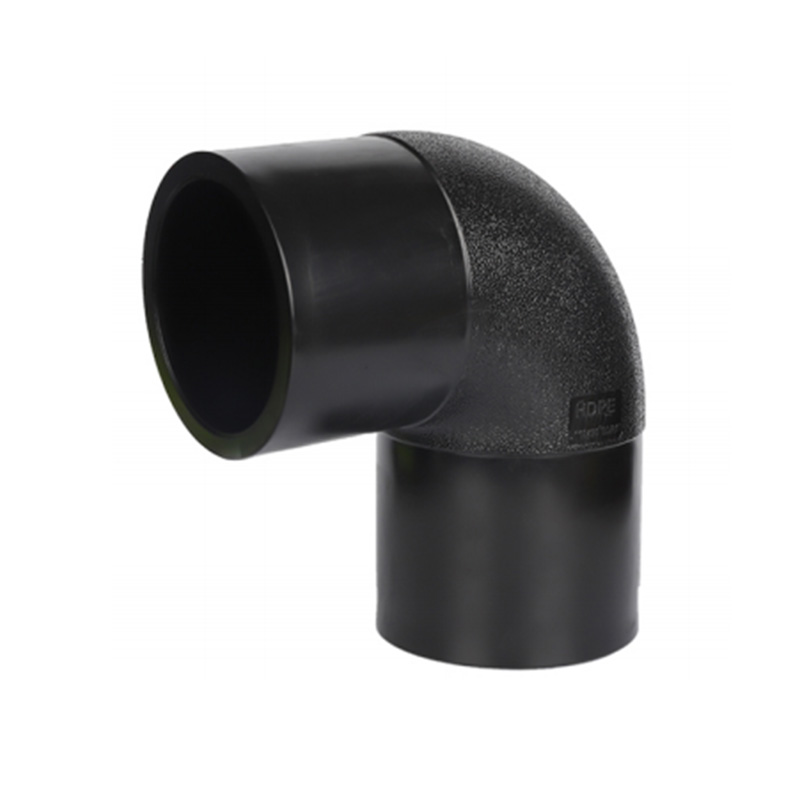
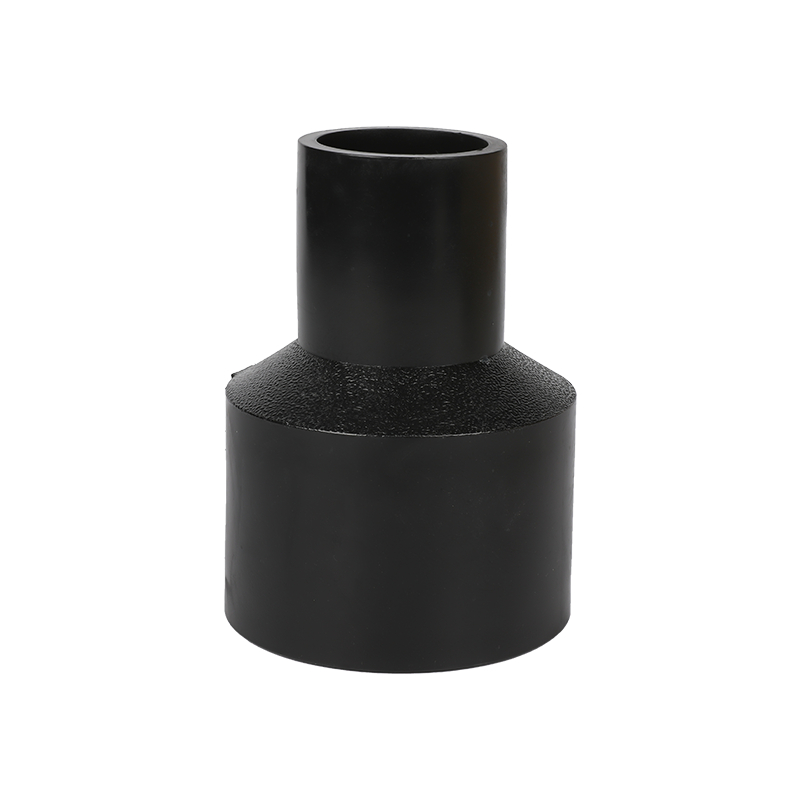
Die gleiche Logik gilt für Reduzierstücke, T-Stücke, Winkelstücke, Flanschadapter und Endkappen. Ein Reduzierstück hat zwei SDR-Referenzen, da es zwei Rohrgrößen verbindet. Ein Abschlag hat einen Lauf und einen Abzweig. Jeder Auslass muss zu dem Rohr passen, das er versorgt. Wenn in einem Projekt SDR 11- und SDR 17-Rohre gemischt werden, muss das Übergangsformstück explizit angegeben und nicht nach Augenmaß ausgewählt werden.
Für eine Maßkontrolle vor der Bestellung lesen Sie sich diese Anleitung durch Wandstärke und SDR-Standardabmessungen . Es hilft dabei, die Nenngröße von der Druckklasse zu trennen, wo viele Beschaffungsfehler ihren Anfang nehmen.
SDR, PN und Wandstärke: Der Zusammenhang im Klartext
PN ist der Nenndruck in bar. Für PE100-Wasserversorgung bei 20 °C ist die Beziehung zwischen SDR und PN vorhersehbar genug für eine erste Auswahlliste. Die folgende Tabelle enthält allgemeine PE100-SDR-Werte und ungefähre PN-Werte bei Standardwasserversorgung. Verwenden Sie es, um die Optionen einzuschränken, nicht um eine Bestellung freizugeben.
| SDR | Relative Wandstärke | Ungefährer PN (PE100, 20°C Wasser) | Typischer Ausgangspunkt |
|---|---|---|---|
| 7.4 | Am dicksten | PN25 | Hochdruck-Industrie-, Bergbau- und Hochdruckleitungen |
| 9 | Sehr dick | PN20 | Wasser mit hoher Druckhöhe, Schlamm, anspruchsvolle Industrieanwendungen |
| 11 | Dick | PN16 | Trinkwasserleitungen, Bewässerungsleitungen, allgemeine Industrie |
| 13.6 | Mittel | PN12,5 | Mittel-pressure water and selected industrial lines |
| 17 | Mäßig | PN10 | Niederdruckwasser, Landwirtschaft, Entwässerung, Leichtindustrie |
| 21 | Dünn | PN8 | Schwerkraft- und Niederdruckübertragung |
| 26 | Dünnner | PN6 | Niederdruck- und druckloser Betrieb |
| 32 | Sehr dünn | PN5 | Entwässerung, Belüftung, Niederdruckförderung |
| 41 | Dünnnest | PN4 | Niederdruckentwässerung und drucklose Anwendungen |
Das Muster ist einfach: Mit zunehmendem SDR wird die Wand dünner und der Nenndruck sinkt. Die praktische Konsequenz ist nicht nur die Druckkapazität. Eine dickere Wand kostet mehr Material, wiegt mehr und verringert die Innenbohrung bei gleichem Außendurchmesser. Eine dünnere Wand spart Kosten und verbessert den Strömungsquerschnitt, lässt jedoch weniger Spielraum für Druckstöße, Vakuum, Abrieb oder Temperaturminderung.
SDR 7.4 PN25
SZR 9 PN20
SDR 11 PN16
SZR 13.6 PN12,5
SDR 17 PN10
SZR 21 PN8
SZR 26 PN6
SZR 32 PN5
SZR 41 PN4
Das Diagramm ist eine visuelle Auswahlliste, kein Designtool. Eine Leitung, die PN10 bei 20 °C benötigt, benötigt möglicherweise SDR 13,6 oder SDR 11, sobald die Betriebstemperatur steigt oder ein Druckstoß auftritt. Eine Entwässerungsleitung, die niemals einem Überdruck ausgesetzt ist, hat möglicherweise eine viel dünnere Wand, benötigt aber dennoch genügend Steifigkeit für die Verlegung, Handhabung und Vakuumbedingungen.
PE100 vs. PE80: Gleicher SDR, unterschiedlicher Druck
Zwei Fittings können beide mit SDR 11 gekennzeichnet sein und dennoch unterschiedliche Druckstufen haben, wenn sie aus unterschiedlichen Polyethylenqualitäten hergestellt sind. PE100 hat eine Mindestfestigkeit von 10 MPa. PE80 hat eine Mindestfestigkeit von 8 MPa. Die höhere Festigkeit von PE100 ermöglicht eine dünnere Wand bei gleichem Druck oder einen höheren Druck bei gleicher Wand.
Ein gängiges Beispiel macht den Unterschied deutlich. PE100 SDR 11 ist typischerweise PN16. PE80 SDR 11 ist typischerweise PN12,5. Wenn ein Projekt PE100-Rohre vorschreibt und der Formstücklieferant PE80-Formstücke mit demselben SDR liefert, sieht die Verbindung möglicherweise korrekt aus und bleibt dennoch hinter dem Auslegungsdruck zurück. Beim Stumpfschmelzen ist die Nichtübereinstimmung besonders riskant, da die beiden Materialien ein unterschiedliches Schmelzverhalten und Verfestigungsverhalten aufweisen können.
Fragen Sie bei der Beschaffung nach der Harzqualität, dem Chargenzertifikat und der Rückverfolgbarkeit vom Harz bis zur fertigen Armatur. Akzeptieren Sie keine generische „PE100“-Angabe auf der Rechnung ohne Chargenreferenz. Wenn das Rohr aus PE100 besteht, sollte das Fitting aus PE100 bestehen. Wenn für das Projekt eine bestimmte Qualität erforderlich ist, geben Sie diese Anforderung in die Bestellung ein und überprüfen Sie sie bei der Eingangskontrolle.
Temperaturreduzierung: Der verborgene Faktor bei der Druckbewertung
Die Druckwerte für HDPE werden üblicherweise bei 20 °C angegeben. Darüber hinaus sinkt der zulässige Druck. Die genaue Leistungsminderung hängt vom Harz, der Norm, der Flüssigkeit und der Auslegungslebensdauer ab. Eine Leitung mit der Nennleistung PN16 bei 20 °C ist keine 16-bar-Leitung bei 50 °C. Die folgende Tabelle dient nur zur Veranschaulichung; Verwenden Sie für ein reales Projekt die maßgebliche Norm oder die Designtabellen des Herstellers.
| Wassertemperatur | Illustrativer Derating-Faktor | Was es für eine SDR 11 / PN16-Leitung bedeutet |
|---|---|---|
| 20°C | 1.00 | PN16-Basislinie |
| 30°C | 0.87 | Ungefähr PN13,9 |
| 40°C | 0.74 | Ungefähr PN11,8 |
| 50°C | 0.60 | Ungefähr PN9,6 |
| 60°C | 0.47 | Ungefähr PN7,5 |
Wenn die Leitung bei 40 °C läuft, beträgt die Nennleistung PN16 nicht 16 bar im Betrieb. Das Design benötigt möglicherweise SDR 13,6 oder SDR 11, um den erforderlichen Spielraum wiederherzustellen. Wenn auf der Leitung ebenfalls ein Anstieg auftritt, muss der ausgewählte SDR möglicherweise erneut gesenkt werden. Aus diesem Grund kann eine Frage zur Druckbewertung nicht allein mit dem SDR beantwortet werden.
Auch die Temperatur beeinflusst die Armatur. Ein geformtes Formstück kann einen anderen Wandabschnitt als das Rohr haben, insbesondere an der Abzweigung oder dem Schweißkragen. Die Druckhülle der Baugruppe ist der untere Teil des Rohrs, des Fittings und der Verbindung. Bestätigen Sie die Temperaturreduzierung des Fittings separat, anstatt davon auszugehen, dass es dem Rohr automatisch folgt.
Fitting-Typ und Verbindungsmethode ändern die tatsächliche Druckhülle
Selbst mit dem richtigen SDR ist die Verbindung oft die schwächste Stelle in der Baugruppe. Die Art und Weise, wie das Fitting mit dem Rohr verbunden wird, bestimmt, wie die Last übertragen wird, wie sich die Schweißzone verhält und wie viel Qualitätskontrolle vor Ort erforderlich ist.
Stumpfschweißbeschläge
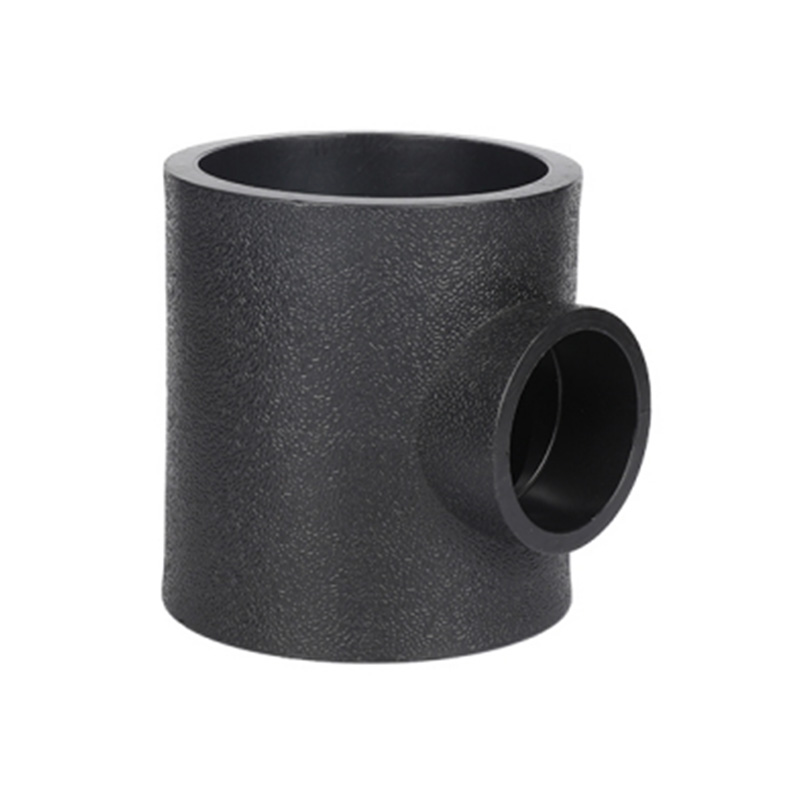
Stumpfschweißen ist bei größeren HDPE-Leitungen und Hochdruckanwendungen üblich. Die Enden von Rohr und Fitting werden plangedreht, erhitzt und zusammengepresst. Der Fitting-SDR muss mit dem Rohr-SDR übereinstimmen und die Schweißparameter müssen auf die tatsächliche Wandstärke und Harzqualität eingestellt werden. Ein Stumpfschweiß-T-Stück oder Winkelstück mit dem richtigen SDR, aber der falschen Deckschicht oder dem falschen Heizzyklus kann zu einer Verbindung mit unvollständiger Konsolidierung führen. Fordern Sie bei Hochdruckarbeiten einen Schweißversuch und einen gemeinsamen Inspektionsplan an, nicht nur ein Maßzertifikat.
Elektroschweißarmaturen
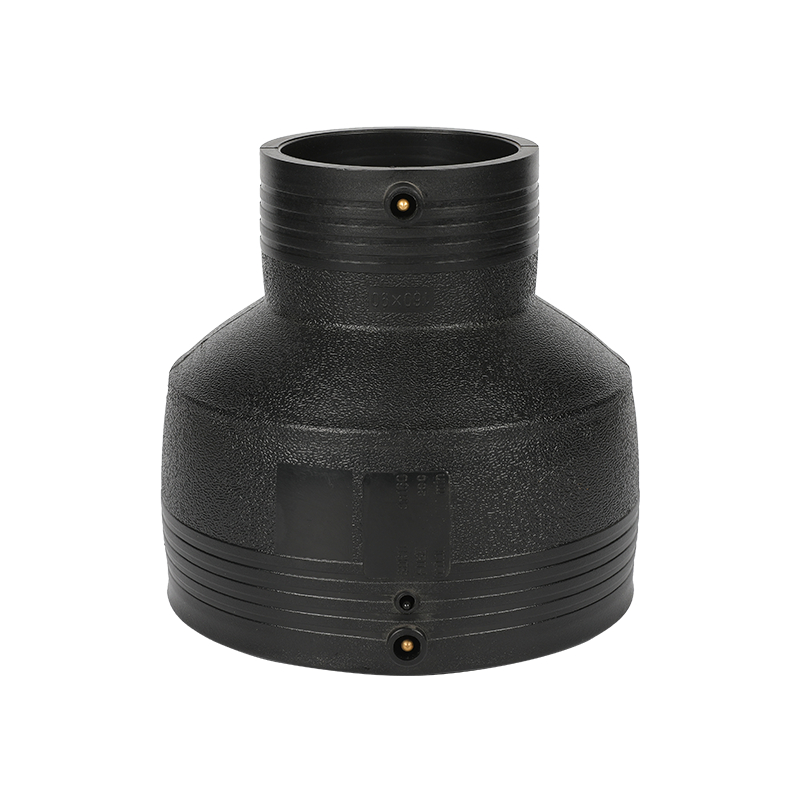
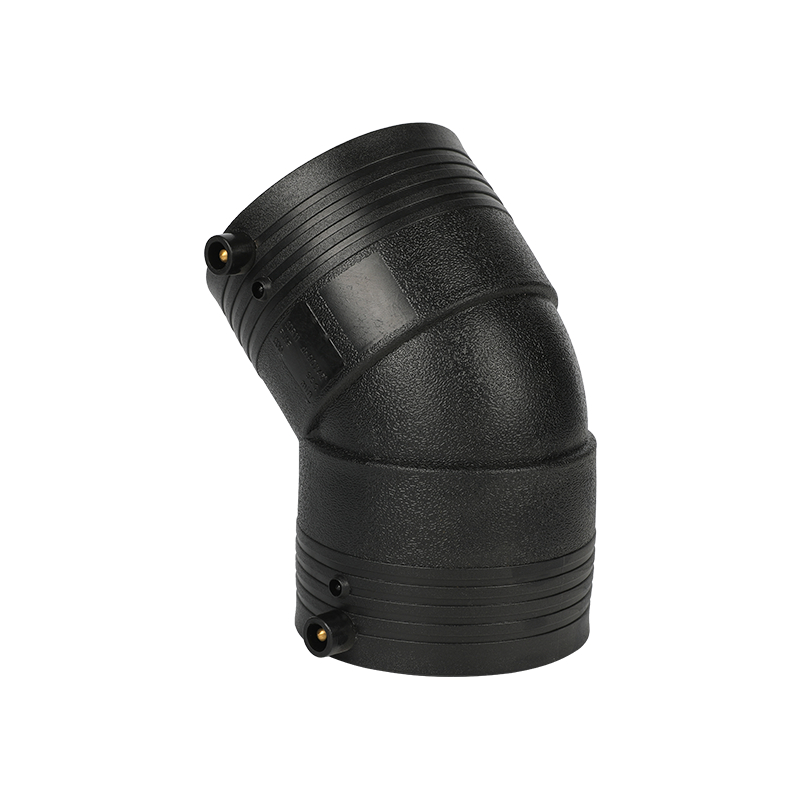
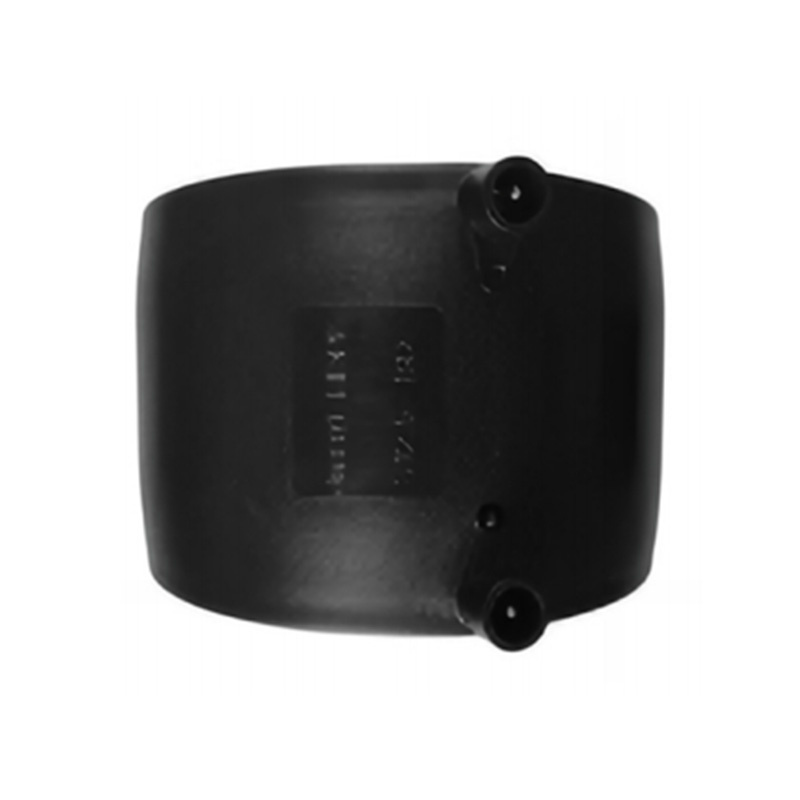
Bei der Elektrofusion werden eine eingebettete Heizspirale und ein kontrollierter Leistungszyklus verwendet. Es ist nützlich bei engen Gräben, Reparaturarbeiten und Übergängen, bei denen das Stumpfschweißen schwierig ist. Das Fitting muss zum Rohr-SDR und zum Rohraußendurchmesser passen. Bei der Montage kommt es auch auf die Untergrundvorbereitung, die Aufspannung und die richtige Schweißmaschine an. Eine mechanisch einwandfreie, aber an der Schweißoberfläche verunreinigte Kupplung kann unter Druck undicht werden.
 HDPE-Elektrofusions-Gleichkupplung für Rohrverbindungen Für enge Gräben, Reparaturen und Übergänge verbindet diese Kupplung passende SDR-HDPE-Rohre durch Elektrofusion und bietet Korrosions- und Druckbeständigkeit. Produkt anzeigen →
Muffenschweiß-, Gewinde- und Klemmverschraubungen
Bei kleineren Durchmessern ist die Muffenfusion üblich. Die Druckstufe hängt vom Armaturenkörper, der Muffentiefe und dem Heiz- und Kühlzyklus ab. Bei HDPE-Anschlüssen mit Gewinde besteht ein anderes Risiko: Das Gewinde schneidet in die Wand. Ein dünnwandiger SDR, der in einer Schmelzverbindung funktioniert, ist möglicherweise nicht für eine Gewindeverbindung bei demselben Druck geeignet. Klemmringverschraubungen sind mechanisch und basieren auf einem Einsatz, einer Mutter und einer Dichtung. Ihr Druckwert kann niedriger sein als der Rohrwert. Überprüfen Sie daher den Wert des Fittings selbst und nicht nur den SDR des Rohrs.
Ventile und Übergangsstücke
Ventile, Flanschadapter und Metall-zu-Kunststoff-Übergänge legen häufig die praktische Druckgrenze fest. Ein Kugelhahn kann einen PN-Wert haben, der niedriger ist als der des Rohrs, oder seine Schweißenden können einen anderen Wert haben als sein Gehäuse. Ein Flanschadapter mag stabil genug sein, aber der Stützring und die Schraubenqualität können die Montage einschränken. Überprüfen Sie die Druckklasse aller Komponenten, nicht nur des Rohrs und der Hauptarmatur.
Anwendungsszenarien: Welches SDR zu welcher Aufgabe passt
Der richtige SDR hängt davon ab, was die Leitung tut. Eine Wasserleitung, ein Bewässerungssammler, eine Gasleitung, eine Gülleleitung und ein Entwässerungskamin haben nicht denselben Entwurfsbereich. Verwenden Sie die Anwendung, um den Startpunkt festzulegen, und überprüfen Sie ihn dann mit Temperatur, Druckstoß und Verbindungsmethode.
Kommunale Wasserleitungen
PE100 SDR 11 oder SDR 17 ist je nach Förderhöhe und Druckstoß üblich. SDR 11 bietet mehr Druckspielraum; SDR 17 kann für die Verteilung mit niedrigerem Druck geeignet sein. Bestätigen Sie den Auslegungsdruck nach der Leistungsreduzierung und überprüfen Sie den SDR des Fittings bei jedem Übergang.
Bewässerung und Landwirtschaft
SDR 17 und SDR 21 sind häufige Ausgangspunkte für die Tiefdruckverteilung. Das Anlaufen der Pumpe, das Schließen des Ventils und unebenes Gelände können einen Druckstoß erzeugen, der viel höher ist als die statische Förderhöhe. Bestimmen Sie die Größe nicht nur anhand der Pumpenkurve.
Industrie und Bergbau
SDR 7,4, SDR 9 oder SDR 11 können für Hochdruckschlamm, Prozesswasser oder anspruchsvolle Aufgaben erforderlich sein. Abrieb und chemische Einwirkung können die Lebensdauer verändern, daher ist die Druckstufe nur ein Teil der Spezifikation.
Entwässerungs- und Siphonsysteme
SZR 26, SDR 32, or SDR 41 may be adequate for low-pressure drainage, but siphon drainage can see vacuum and dynamic effects. Check stiffness, support spacing, and the fitting design rather than assuming a thin wall is always acceptable.
Für die Gasverteilung gelten in der Regel strengere Auslegungsregeln als für die Wasserverteilung. Eine PE100 SDR 11-Leitung kann in Gasen mit mittlerem Druck verwendet werden, aber der geltende Code, der Sicherheitsfaktor und die Qualifikation der Armatur sind wichtiger als eine einfache PN-Nummer. Bei chemischen Leitungen muss das Harz möglicherweise sowohl im Hinblick auf die chemische Kompatibilität als auch auf den Druck ausgewählt werden. Eine standardmäßige PE100-Wasserbewertung deckt nicht automatisch jede Chemikalie bei jeder Temperatur ab.
Ein praktischer Test besteht darin, den Designrahmen in einer Zeile aufzuschreiben: Flüssigkeit, maximale Temperatur, Designdruck, Druckstoß, Vakuum, Verlegetiefe und Verbindungsmethode. Fehlt eines davon, ist die SDR-Auswahl unvollständig. Das Fittingpaket sollte dann anhand derselben Linie und nicht nur anhand des Rohretiketts überprüft werden.
Ein praktischer Auswahl-Workflow
Eine zuverlässige SDR-Auswahl folgt einer Reihenfolge. Das Überspringen eines Schritts verlagert das Risiko in der Regel auf den Bereich, wo die Korrektur teurer ist.
- Definieren Sie den Auslegungsdruck, einschließlich Druckstoß und Vakuum. Verwenden Sie nicht nur den normalen Betriebsdruck.
- Definieren Sie die maximale Betriebstemperatur und die Dauer etwaiger Ereignisse mit höheren Temperaturen.
- Bestätigen Sie die Polyethylenqualität: PE100 oder PE80 und alle projektspezifischen Harzanforderungen.
- Wenden Sie die von der Norm geforderte Temperaturreduzierung und alle chemischen Reduzierungen an.
- Wählen Sie eine Auswahlliste mit SDR-Werten aus der Standardtabelle aus, nicht nur aus der Bestandsliste eines Lieferanten.
- Passen Sie an jedem Auslass, einschließlich Reduzierstücken und Abzweigen, den passenden SDR und die Qualität an das Rohr an.
- Überprüfen Sie die Verbindungsmethode und die Druckklasse von Ventilen, Flanschen und Übergängen.
- Überprüfen Sie vor der Freigabe den Standard, die Testberichte, die Chargenrückverfolgbarkeit und das Fusionsverfahren.
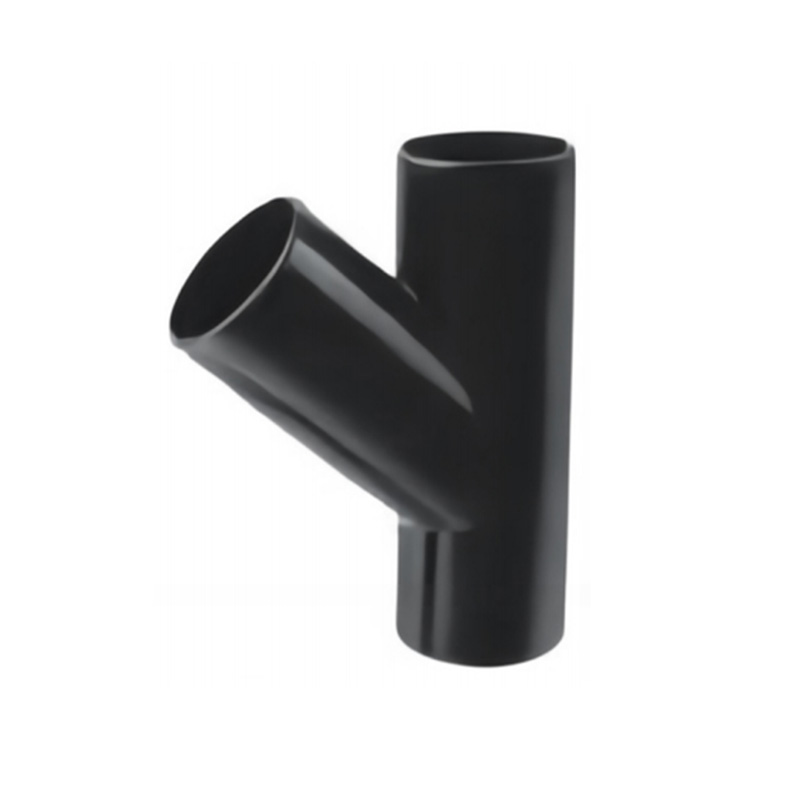
 Gleiches HDPE-Stumpfschweiß-T-Stück für Abzweigverbindungen Verwenden Sie dieses gleiche T-Stück für Hotmelt-Stumpfschweiß-Abzweigverbindungen; Seine Größe und SDR-Optionen unterstützen die Planung eines Fusionsversuchs mit der tatsächlichen Rohrkombination. Produkt anzeigen →
Fügen Sie bei einer Hochdruckleitung einen Schweißversuch mit der tatsächlichen Rohr- und Formstückkombination hinzu. Der Test sollte die geplante Maschine, den Heizzyklus, das Planwerkzeug und die Abkühlzeit umfassen. Überprüfen Sie die Raupe und die Schweißschnittstelle und bewahren Sie das Versuchsprotokoll zusammen mit der Projektdatei auf. Bestätigen Sie beim Elektroschweißen die Kalibrierung des Schweißgeräts und die Rückverfolgbarkeit der Fitting-Charge.
Häufige Fehler bei der SDR-Auswahl
- Auswahl nur nach Außendurchmesser. Zwei Rohre können den gleichen Außendurchmesser haben und unterschiedliche Wandstärken und SDR aufweisen.
- Anbringen eines SDR 17-Fittings an einem SDR 11-Rohr. Die Teile passen möglicherweise am Zapfen, aber die Schweißschnittstelle und der Wandabschnitt stimmen nicht.
- Temperaturreduzierung wird ignoriert. Eine PN16-Einstufung bei 20 °C ist keine PN16-Einstufung bei 50 °C.
- Mischen von PE100-Rohren mit PE80-Fittings. Auch bei gleichem SDR kann es sein, dass die Verbindung nicht den Auslegungsdruck entwickelt.
- Verwendung von Gewindeanschlüssen an dünnwandigen SDR. Das Gewinde verringert die wirksame Wand und kann einen Leckpfad oder eine Spannungskonzentration erzeugen.
- Vorausgesetzt, alle Fusionsfittings haben die gleiche Druckstufe. Ein geformtes T-Stück, ein bearbeiteter Flanschadapter und ein Ventil können unterschiedliche Grenzwerte haben.
- Überspannung und Vakuum vergessen. Das Anlaufen der Pumpe, das Schließen des Ventils und die Siphonentleerung können das System über den statischen Druck hinaus belasten.
- Überspringen der Chargenüberprüfung. Ein Zertifikat, das nicht auf die Charge verweist, lässt sich nur schwer verteidigen, wenn eine Verbindung ausfällt.
Die meisten dieser Fehler sind mit einer einseitigen Spezifikation vermeidbar. In der Spezifikation sollten der Rohr-SDR, der Fitting-SDR, die Harzqualität, der Auslegungsdruck, die Auslegungstemperatur, die Verbindungsmethode und der Akzeptanzstandard angegeben werden. Diese Seite ist nützlicher als eine allgemeine Katalognotiz, da sie das Projektteam dazu zwingt, die Interaktionen zu klären, bevor die Bestellung aufgegeben wird.
Checkliste für die Beschaffung: Was Sie vor der Bestellung bestätigen sollten
Bei der Beschaffung wird der technische Zweck zu einer physischen Lieferung. Eine Armatur kann auf der Zeichnung korrekt sein und dennoch mit der falschen Güteklasse, der falschen Verpackung oder einem Chargenprotokoll geliefert werden, das nicht zum Projekt passt. Verwenden Sie eine Checkliste, die sowohl das Produkt als auch die Beweise abdeckt.
Harzqualität
Bestätigen Sie PE100 oder PE80 schriftlich. Fordern Sie das Chargenzertifikat an und prüfen Sie, ob es mit den Fittings und nicht nur mit dem Rohr übereinstimmt.
SDR-Match
Listen Sie jede Armatur nach Größe, Typ und SDR auf. Überprüfen Sie die Reduzierstücke und T-Stücke Ausgang für Ausgang. Akzeptieren Sie keine allgemeine Aussage „geeignet für HDPE“.
Druckklasse
PN bei Auslegungstemperatur prüfen, einschließlich Druckstoß und Vakuum. Bestätigen Sie die Ventil- und Flanschleistung getrennt von der Rohrleistung.
Gemeinsame Methode
Geben Sie Stumpfschweißen, Elektroschweißen, Muffenschweißen, Gewindeschweißen oder Kompression an. Für jede Methode gelten unterschiedliche Feldanforderungen und Prüfpunkte.
Rückverfolgbarkeit
Fragen Sie nach Chargennummern, Prüfberichten und Packlisten, die die Armaturen mit dem Projekt verbinden. Bewahren Sie die Aufzeichnungen zusammen mit den Fusionsprotokollen auf.
Verpackung und Handhabung
Bearbeitete Fusionsoberflächen müssen vor Verschmutzung und Stößen geschützt werden. Bestätigen Sie bei der Ankunft die Verpackungsmethode und die Lagerbedingungen.
 Industrieller Kugelhahn zur Durchflussregelung in Rohrleitungen Sehen Sie sich für Isolierpunkte die Druckklasse und den Anschlussstandard dieses Industriekugelhahns sowie seine Dichtungs- und Durchflusskontrolleigenschaften an. Produkt anzeigen →
Geben Sie bei Absperrstellen gleichzeitig die Ventildruckklasse und die Anschlussart an. Ein Kugelhahn mit Schweißenden muss zum Rohr-SDR passen, während der Ventilkörper dem Auslegungsdruck standhalten muss. Wenn das Ventil mit einem anderen Anschlussstandard geliefert wird, wird das Übergangsstück Teil der Druckhülle und sollte mit der gleichen Sorgfalt überprüft werden wie die Hauptarmatur.
Wie Fengfeng die SDR-angepasste Fitting-Versorgung unterstützt
Zhejiang Fengfeng Pipe Industry Co., Ltd. stellt seit 2002 HDPE-Rohrleitungen von seinem Standort in Zhuji, Zhejiang, her. Die Produktpalette umfasst Stumpfschweißfittings, Elektroschweißfittings, Muffenschweißfittings, HDPE-Gewindefittings, PE- und PP-Klemmverschraubungen, Ventile, Schweißmaschinen, Siphon-Ablauffittings und Fischkäfighalterungen. Diese Breite ist wichtig, wenn ein Projekt eine konsistente SDR und Steigung über Bögen, T-Stücke, Reduzierstücke, Kupplungen und Übergänge hinweg erfordert.
Das Unternehmen arbeitet nach dem Qualitätsmanagementsystem ISO9001:2000 und dem Umweltmanagementsystem ISO14001. Die Produkte werden als PICC-versichert beschrieben und die Produktlebensdauer beträgt bei geeigneten Betriebsbedingungen mehr als 50 Jahre. Diese Anweisungen sind nur dann nützlich, wenn sie mit der tatsächlichen Charge und Spezifikation verknüpft sind. Bei der Projektlieferung besteht der praktische Nutzen darin, den Fitting-SDR an den Rohr-SDR anzupassen, die Harzqualität konstant zu halten und Aufzeichnungen bereitzustellen, die der Installateur zusammen mit dem Fusionsbericht einreichen kann.
Bei Exportaufträgen verdienen Verpackung und Oberflächenschutz besondere Aufmerksamkeit. Die Schweißflächen müssen sauber bleiben und die bearbeiteten Enden dürfen beim Transport keine Dellen aufweisen. Ein Lieferant, der dies versteht, packt nach Größe und Verbindungstyp, anstatt jede Armatur als generischen Hardware-Artikel zu behandeln. Dies reduziert die Nacharbeit vor Ort und hilft dem Installationsteam, den Fusionszyklus innerhalb des qualifizierten Verfahrens zu halten.
Wenn Sie einen Montageplan mit einem Rohrplan abgleichen müssen, beginnen Sie mit dem Rohr-SDR, der Auslegungstemperatur und der Verbindungsmethode. Bestätigen Sie anschließend das passende Sortiment und die Chargendokumentation. Du kannst Erfahren Sie mehr über die Fertigungs- und Qualitätssysteme Informieren Sie sich vor Freigabe der Anfrage über das Produktsortiment.
Häufig gestellte Fragen
Welche SDR benötige ich für eine 10 bar HDPE-Wasserleitung?
Für PE100-Wasser bei 20 °C beträgt SDR 17 etwa PN10. Wenn die maximale Betriebstemperatur höher ist oder der Anstieg erheblich ist, wählen Sie einen niedrigeren SDR, z. B. 13,6 oder 11, und überprüfen Sie den reduzierten Druck. Verwenden Sie die Nenntemperatur von 20 °C nicht als Auslegungstemperatur für eine heiße oder überspannungsgefährdete Leitung.
Kann ich ein SDR 17-Fitting an einem SDR 11-Rohr verwenden?
Nein. Der Fitting-SDR sollte zum Rohr-SDR passen. Der Außendurchmesser mag ähnlich aussehen, aber die Wandstärke und die Fusionsschnittstelle sind unterschiedlich. Eine Fehlanpassung kann zu einer unvollständigen Verbindung oder einer Spannungskonzentration führen, die sich später unter Druck zeigt.
Bedeutet ein niedrigerer SDR immer eine bessere Wahl?
Nicht immer. Ein niedrigerer SDR ergibt eine dickere Wand und einen höheren Nenndruck, kostet aber auch mehr, wiegt mehr und verringert die Bohrung bei gleichem Außendurchmesser. Die richtige Wahl ist die niedrigste Druckklasse, die den Designraum mit dem erforderlichen Spielraum abdeckt, und nicht die dickste verfügbare Wand.
Welche Druckstufe hat SDR 11 HDPE?
Für PE100-Wasser bei 20 °C beträgt SDR 11 etwa PN16. Für PE80 beträgt der gleiche SDR ungefähr PN12,5. Die tatsächliche Bewertung hängt vom Standard, der Temperatur und dem Designfaktor ab. Überprüfen Sie daher den Wert für das spezifische Harz und die Anwendung.
Haben HDPE-Fittings die gleiche Druckstufe wie das Rohr?
Nur wenn die Armatur den gleichen SDR, die gleiche Polyethylenqualität und eine qualifizierte Verbindung hat. Für einige Anschlüsse, insbesondere Gewindeanschlüsse, Ventile und Übergänge, gelten eigene Druckgrenzen. Überprüfen Sie die Komponente mit der niedrigsten Bewertung in der Baugruppe, nicht nur das Rohr.
Wie stelle ich sicher, dass es sich bei der Armatur tatsächlich um PE100 handelt?
Fragen Sie nach der Harzsorte, dem Chargenzertifikat und dem Rückverfolgbarkeitsprotokoll. Stellen Sie sicher, dass sich das Zertifikat auf die gelieferte Charge und nicht auf eine generische Produktfamilie bezieht. Beziehen Sie bei kritischen Arbeiten eine Eingangskontrolle und einen Fusionsversuch in den Qualitätsplan ein.
Kann ich PE100-Rohre mit PE80-Fittings kombinieren?
Es wird nicht für den Druckbetrieb empfohlen. Die beiden Qualitäten haben unterschiedliche Mindestfestigkeiten und können sich beim Schmelzen unterschiedlich verhalten. Verwenden Sie passende Qualität und SDR und bestätigen Sie das gemeinsame Verfahren für die tatsächliche Kombination.
Was verändert neben dem Druck noch den erforderlichen SDR?
Temperatur, chemische Einwirkung, Druckstoß und Vakuum, Verlegetiefe, Abrieb, Lebensdauer und Verbindungsmethode beeinflussen alle die Auswahl. Eine für eine erdverlegte Wasserleitung geeignete Armatur kann für eine oberirdische Chemieleitung oder ein Siphon-Entwässerungssystem falsch sein.
DEN KONTAKT HALTEN
Über uns
Zhejiang Fengfeng Pipe Industry Co., Ltd. nutzt eine effiziente Einschneckeneinspritzung Formmaschinen für hohe Produktivität und geringer Energieverbrauch.
Produktlink
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Stadt Diankou, Stadt Zhuji, Stadt Shaoxing, Provinz Zhejiang, China
Urheberrecht © Zhejiang Fengfeng Pipe Industry Co., Ltd.
