

Branchennachrichten
 Heim / Nachricht / Branchennachrichten / Wie lange halten HDPE-Rohrverbindungsstücke: Praktische Anwendungen, Auswahl, Leistung und
Wie lange halten HDPE-Rohrverbindungsstücke: Praktische Anwendungen, Auswahl, Leistung und
 2026.10.26
 Branchennachrichten
HDPE-Rohrverbindungsstücke: 50 Jahre sind eine Konstruktionsgrundlage, kein Verfallsdatum
HDPE-Rohrverbindungsstücke können in den meisten Wasser-, Gas- und Industriesystemen eine Lebensdauer von 50 Jahren oder mehr haben, und eine Lebensdauer von 100 Jahren ist realistisch, wenn die Verbindung, die Wandstärke und das Schweißverfahren richtig aufeinander abgestimmt sind. Bei der Herstellung von Rohrverbindungsstücken wird dieses Ergebnis nicht allein durch das Rohr bestimmt. Die Muffe, der Zapfen und die Schweißzone des Fittings müssen aus einer PE-Verbindung mit einer nachgewiesenen Mindestfestigkeit geformt sein und die Feldverbindung muss ohne Kontamination, Feuchtigkeit oder Temperaturdrift hergestellt werden.
Für einen Hersteller beginnen Lebensdaueransprüche mit einem ISO 9080-Regressionstest. Die „50 Jahre“ ergeben sich aus der Extrapolation hydrostatischer Festigkeitsdaten bei 20 °C. Es handelt sich um eine Entwurfsbasis, nicht um einen Countdown für Fehler. Viele ausgegrabene PE-Rohrleitungen, die in den 1970er Jahren installiert wurden, weisen noch immer einen Druck auf, der über ihrem ursprünglichen Nennwert liegt. Aus derselben PE100-Familie geformte Formstücke verhalten sich auf die gleiche Weise, vorausgesetzt, dass der Spritzgussprozess keine Spannungskonzentrationen oder Materialschäden verursacht.
Was bestimmt eigentlich die Lebensdauer eines HDPE-Fittings?
Die Lebensdauer des Fittings kann in drei kontrollierbare Bereiche eingeteilt werden: Materialqualität, Formqualität und Verbindungsintegrität. Ein Ausfall in einem dieser Systeme kann dazu führen, dass ein 100-jähriges System auf einen 10-jährigen Reparaturzyklus verkürzt wird.
Materialqualität
PE80 und PE100 sind die beiden häufigsten Familien. PE100 hat eine höhere erforderliche Mindestfestigkeit bei 20 °C und eine bessere Beständigkeit gegen langsames Risswachstum. Für erdverlegte Drucksysteme ist PE100 die häufigste Empfehlung für eine geplante Lebensdauer von 50 Jahren.
Formqualität
Bei spritzgegossenen Formstücken kommt es auf eine gleichmäßige Kühlung und kontrollierte Schweißnähte an. Eine minderwertige Form oder übermäßiges Nachmahlen kann zu Mikrohohlräumen und inneren Spannungen führen, die die Rissbildungszeit verändern.
Gemeinsame Integrität
Stumpfschweißen, Elektroschweißen und Muffenschweißen erfordern alle eine ordnungsgemäße Oberflächenvorbereitung, Aufheizzeit und Abkühlzeit. Die Stelle für ein vorzeitiges Versagen ist am wahrscheinlichsten an der Verbindung, nicht an der Verbindungswand.
Verbindungsmethoden und Fitting-Lebensdauer: Stumpfschweißen, Elektroschweißen und Muffenschweißen
Das Gelenk ist die Zone mit dem höchsten Risiko. Die folgenden Formstücke sind so konzipiert, dass dieser Bereich genauso stark bleibt wie die Rohrwand.
Stumpfschweißbeschläge
Beim Stumpfschweißen entsteht eine durchgehende Schweißnaht, indem die Rohrenden gegen eine Spiegelplatte erhitzt und zusammengepresst werden. Korrekt hergestellte Stumpfschweißverbindungen haben eine Zugfestigkeit, die der des Mutterrohrs entspricht oder höher ist. Bei Wasserleitungen mit großem Durchmesser und Industrieleitungen ist dies die vorherrschende Methode. Ein typisches druckbelastetes gleiches T-Stück der Stumpfschweißserie besteht aus PE100 und verfügt über eine Schweißfläche, die den Geometrieanforderungen von DVS 2207 oder ISO 21307 entspricht.
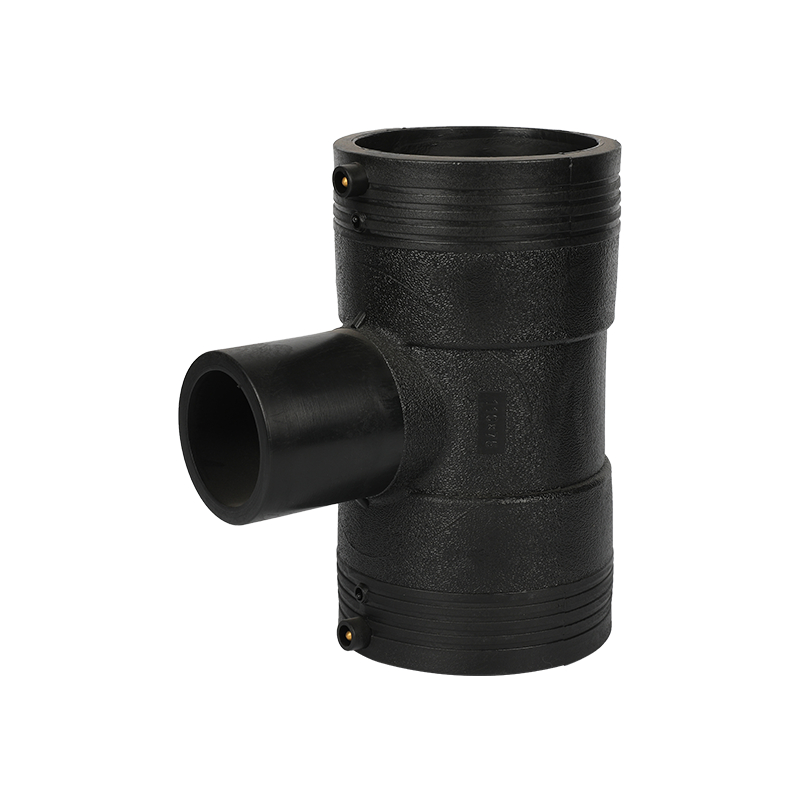
 HDPE Butt Fusion Equal T-Stück für Hauptleitungen mit großem Durchmesser Dieses gleiche T-Stück ist Teil der Stumpfschweißserie und eignet sich ideal für Wasserleitungen und Industrieleitungen, bei denen durchgehende Schweißnähte der Rohrfestigkeit entsprechen oder diese übertreffen. Produkt anzeigen →
Elektroschweißarmaturen
Elektroschweißfittings enthalten einen eingebetteten Widerstandsdraht, der das umgebende Polymer schmilzt. Diese Methode wird häufig für Reparaturen, Einbindungen und Abzweige mit mittlerem Durchmesser verwendet, bei denen der Platz begrenzt ist. Die Lebensdauer einer Elektroschweißverbindung hängt von der Aufheizzeit, der Umgebungstemperatur und der vollständigen Abkühlung vor der Druckbeaufschlagung ab. Eine Kupplung mit sauberen Muffenoberflächen und einer nicht abgelaufenen Spule ist in der Lage, die gleiche Druckklasse wie das Rohr aufrechtzuerhalten.
 HDPE-Elektrofusions-Gleichkoppler mit eingebetteter Spule Diese Kupplung eignet sich für Reparaturen und Verbindungen in engen Räumen und nutzt Widerstandsdrahtschmelzen, um die gleiche Druckklasse wie das Rohr aufrechtzuerhalten. Produkt anzeigen →
Muffenfusionsbeschläge
Muffenschweißen ist bei Rohren mit kleinem Durchmesser bis 110 mm üblich. Das Fitting wird auf einer Muffenheizung für eine bestimmte Zeit erhitzt und dann auf das Rohrende geschoben. Diese Methode ist schnell und wirtschaftlich, aber die Tiefe des Sockels und die Aufheizzeit sind entscheidend. Wird die Armatur überhitzt oder nach längerer Zeit vollständig eingeführt, kann die Schweißzone spröde werden. Wenn die Muffentiefe innerhalb der Schablonentoleranz kontrolliert wird, behält die Verbindung den vollen Druckwert.
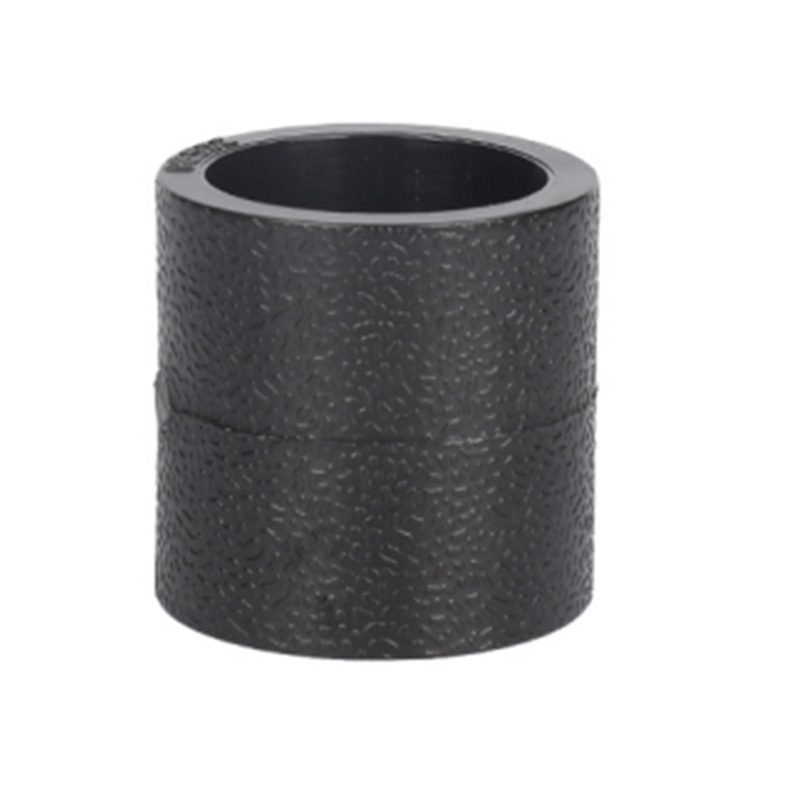 HDPE-Muffe-Fusion-Gleichkupplung für kleine Rohre Für Rohre bis 110 mm bietet diese Kupplung schnelle und wirtschaftliche Verbindungen, wenn Muffentiefe und Aufheizzeit sorgfältig kontrolliert werden. Produkt anzeigen →
Unabhängig von der Verbindungsart muss die Schweißzone auf natürliche Weise gekühlt werden. Beim Abkühlen der Verbindung darf kein Wassersprühstrahl, keine Druckluft oder keine erzwungene Belastung angewendet werden. A Checkliste für auslaufsichere HDPE-Verbindungen sollten überprüft werden, bevor jedes Team mit dem Schweißen beginnt.
Druckstufe, Temperatur und chemische Belastung: Wie sie die Lebensdauer verändern
Für Wasser unter konstantem Druck wird immer eine Lebensdauer von 50 Jahren bei 20 °C angegeben. Reale Systeme arbeiten häufig bei unterschiedlichen Temperaturen, zyklischen Belastungen oder aggressiven Flüssigkeiten. Der Systementwickler muss die Druckstufe, die Wandklasse oder beides anpassen. Die folgende Tabelle fasst allgemeine Bedingungen zusammen.
| Zustand | Auswirkung auf das passende Leben | Praktische Anleitung |
|---|---|---|
| SDR 11 / PN16 bei 20°C | 50 Jahre Designlebensdauer | Standard für vergrabenes Wasser und Gas |
| SDR 17 / PN10 bei 20°C | 50 Jahre Lebensdauer bei niedrigerem Druck | Bei mäßigem Druck verwenden |
| Zyklischer Druck | Müdigkeit kann bei Stresskonzentrationen beginnen | Wählen Sie SDR 11 oder dicker für wiederholte Überspannungen |
| Dauerhaft 40°C warmes Wasser | Zulässiger Druck um ca. 60 % reduziert | Reduzieren Sie den Druck oder erhöhen Sie die SDR-Dicke |
| Chemische Oxidationsmittel | Kann langsames Risswachstum beschleunigen | Überprüfen Sie vor der Verwendung die chemische Kompatibilität |
Diese Zahlen sind keine exakte Garantie für jede Installation. Sie veranschaulichen, warum die gleiche Armatur in einer Anlage 100 Jahre und in einer anderen nur 15 Jahre halten kann, wenn Druckstöße oder Temperaturen nicht berücksichtigt werden.
Feldbeweise: Was Ausgrabungsstudien zeigen
Ausgegrabene HDPE-Rohre und Formstücke aus frühen kommunalen Installationen liefern die überzeugendsten Daten. In mehreren Studien behielten Polyethylenrohre, die nach 30 bis 50 Betriebsjahren ausgebaut wurden, mehr als 90 % ihrer ursprünglichen Zugfestigkeit. Beschläge aus dem gleichen Zeitraum zeigten bei Ausbau und Prüfung keine Wandverschlechterung über die erwartete Oxidationsschicht von weniger als 0,5 mm hinaus.
Die folgende Grafik zeigt den Bereich der Lebensdauer unter verschiedenen Kontrollniveaus:
PE100, korrekte Verschmelzung, sauberes Wasser
PE100, korrekte Fusion, zyklischer Druck
PE80, mäßige Installationsqualität
Schlechte Fusion oder überlastetes Gelenk
Der wichtige Punkt ist, dass die Lebensdauer der Passform nicht nur ein Produktmerkmal ist. Es handelt sich um ein Systemattribut, das die Armatur, die Verbindung und die Betriebshistorie umfasst.
Installations- und Wartungsfehler, die die Lebensdauer der Armatur verkürzen
Die meisten vorzeitigen Ausfälle in HDPE-Systemen sind eher auf Installationsfehler als auf Materialverschlechterung zurückzuführen. Die folgende Checkliste befasst sich mit den häufigsten Problemen, die wir bei unserer Supportarbeit mit Auftragnehmern und Händlern beobachten.
- Durch Erhitzen des Rohrs und des Fittings in Sand, Schmutz oder Regen entstehen Verunreinigungen, die die Schweißschnittstelle schwächen.
- Die Verwendung einer Steckdosenheizung bei falscher Temperatur führt entweder zu einem unvollständigen Schmelzen oder zu einer thermischen Zersetzung.
- Durch das Ausrichten der Verbindung während des Abkühlens entsteht eine Restzugspannung.
- Wenn vor dem vollständigen Abkühlen Druck ausgeübt wird, kann sich die Schweißzone auseinanderziehen.
- Wenn Armaturen in der Nähe von Lösungsmitteln, Heizöl oder starken Oxidationsmitteln gelagert werden, kann es zu Haarrissen auf der Oberfläche kommen.
- Die Verwendung von Reibahlen oder Klingen aus Metall, die die Rohroberfläche aushöhlen, hinterlässt Spannungskonzentrationspunkte.
Eine einfache Regel: Wenn Sie die Schweißfläche während des Vorgangs nicht mit der bloßen Hand festhalten, sind die Teile nicht sauber genug. Das Befolgen des Verbindungsverfahrens des Herstellers ist der zuverlässigste Weg, um eine 50-Jahres-Bewertung aufrechtzuerhalten.
So bestätigen Sie, dass die Armatur der erwarteten Lebensdauer entspricht
Käufer können das langfristige Risiko reduzieren, indem sie vor der Abnahme vier Details überprüfen: die auf der Armatur angegebene PE-Klasse, die SDR- oder Druckklasse, die geltende Norm und das Produktionsdatum. Eine Armatur mit unklarer Materialrückverfolgbarkeitskennzeichnung führt zu einer nicht nachweisbaren Lebensdauer.
Auf Fertigungsebene ist die Inspektion des Angussbereichs und der Gratlinien eine zuverlässige Methode zur Beurteilung der Gussqualität. Eine geformte Armatur sollte eine einheitliche Farbe haben, keine Brandflecken und an dicken Abschnitten keine sichtbaren Einfallstellen aufweisen. Fordern Sie nach Möglichkeit hydrostatische Prüfzeugnisse oder Kurzzeit-Druckprüfprotokolle aus demselben Produktionslos an.
Bei großen Projekten ist die Zusammenarbeit mit einer Fabrik, die den gesamten Prozess von der Harzauswahl bis zur abschließenden Druckprüfung kontrolliert, ein praktischer Vorteil. Unser Produktionsstätte verwendet für die Bereiche Stumpfschweißen, Elektroschweißen und Muffenschweißen die gleichen PE100-Qualitäten, sodass das gesamte Netzwerk gleichmäßig altert.
Häufig gestellte Fragen
Halten HDPE-Rohrverbindungsstücke kürzer als HDPE-Rohre?
Nein. Fittings aus der gleichen PE-Qualität und für die gleiche Druckklasse ausgelegt, haben die gleiche Konstruktionsgrundlage wie das Rohr. Die Verbindung ist der Teil, der früher versagen kann, daher ist das Verbindungsverfahren wichtiger als die Verbindung selbst.
Was bedeutet eigentlich die 50-Jahres-Bewertung?
Dies bedeutet, dass das Material über eine erforderliche Mindestfestigkeit verfügt, die bei Extrapolation mit ISO 9080-Methoden einen kontinuierlichen Innendruck für 50 Jahre bei 20 °C ohne Ausfall aushält. Es handelt sich nicht um eine Ersatzgarantie nach 50 Jahren; Viele Systeme halten deutlich länger.
Kann ein Elektroschweißfitting wiederverwendet werden?
Nein. Sobald der Widerstandsdraht erhitzt wurde und das Polymer geschmolzen ist, werden die elektrische Spule und die Sockeloberfläche verbraucht. Die Wiederverwendung einer Elektroschweißverbindung ist unsicher und führt zur Ungültigkeit der Druckbewertung.
Reduziert UV-Strahlung die Lebensdauer von HDPE-Fittings?
Bei längerer Einwirkung intensiver Sonneneinstrahlung wird die Oberfläche schwarz oder kreidet, aber mit Ruß stabilisiertes HDPE behält den größten Teil seiner mechanischen Festigkeit. Bei oberirdischen Installationen sind die Armaturen für die vorgesehene Lebensdauer vor direkter UV-Strahlung zu schützen.
Was ist der Unterschied zwischen PE80 und PE100 hinsichtlich der Lebensdauer der Armatur?
PE100 hat eine höhere Mindestfestigkeit, was eine dünnere Wand bei gleichem Druck oder einen höheren Druck bei gleicher Wand ermöglicht. PE100 weist außerdem eine bessere Beständigkeit gegen langsames Risswachstum auf, was es zur bevorzugten Wahl für eine geplante Lebensdauer von 50 Jahren macht.
Kann ich die gleiche Armatur für Trinkwasser und Abwasser verwenden?
Für die meisten kommunalen Anwendungen ja. Für beides können PE100-Fittings verwendet werden, sofern die Druckklasse übereinstimmt und das Fitting den entsprechenden Trinkwasserzulassungen entspricht.
DEN KONTAKT HALTEN
Über uns
Zhejiang Fengfeng Pipe Industry Co., Ltd. nutzt eine effiziente Einschneckeneinspritzung Formmaschinen für hohe Produktivität und geringer Energieverbrauch.
Produktlink
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Stadt Diankou, Stadt Zhuji, Stadt Shaoxing, Provinz Zhejiang, China
Urheberrecht © Zhejiang Fengfeng Pipe Industry Co., Ltd.
